
วิธีทดสอบคุณภาพลวดเชื่อมอลูมิเนียม: คู่มือปฏิบัติสำหรับช่างประกอบ
ทำไมต้องทดสอบสายไฟก่อนถึงปืน?
งานนี้เป็นงานง่ายๆ จนกระทั่งลวดมาถึง: ความยาว 3 ม. ของส่วนกล่อง 6061-T6, แกนม้วน 1.2 มม. ของ ER5356 และปืน MIG ที่ผลิตเม็ดบีดที่สะอาดตลอดเช้า เมื่อผ่านไปได้ครึ่งทางของตะเข็บแรก ส่วนโค้งเริ่มจะสปัตเตอร์ มีรูพรุนแตกทั่วหน้าเชื่อม และการป้อนลวดจะกระตุก เครื่องยังไม่ได้เปลี่ยน. ผู้ดำเนินการไม่ได้เปลี่ยนแปลง สายก็มี. ความล้มเหลวในการเชื่อมอลูมิเนียมส่วนใหญ่เกิดจากอุปกรณ์หรือเทคนิคสามารถตรวจสอบย้อนกลับไปที่วัสดุสิ้นเปลือง และการแก้ไขมีราคาถูกกว่าการทำงานซ้ำมาก: ทดสอบสายไฟก่อนที่จะโหลด .
ลวดเชื่อมอลูมิเนียมปกปิดรอยตำหนิได้ดี พื้นผิวออกไซด์ การดึงสารหล่อลื่นที่ตกค้าง รอยขีดข่วนตามยาวอย่างละเอียด หน้าตัดที่ไม่อยู่รอบ การหล่อที่ไม่ดี และแม้แต่โลหะผสมที่แตกต่างไปจากเดิมอย่างสิ้นเชิงก็สามารถดูเป็นปกติบนแกนม้วนสายได้ ความเสียหายจะปรากฏขึ้นในภายหลังภายในรอยเชื่อม มีลักษณะเป็นรูพรุน ฟิวชั่นไม่ดี หรือการทดสอบการโค้งงอล้มเหลว เป็นความจริงที่ว่าไม่มีสิ่งใดมาแทนที่ขั้นตอนการเชื่อมที่ผ่านการรับรองและผู้ปฏิบัติงานที่มีทักษะ แต่ลวดเป็นตัวกำหนดขีดจำกัดสูงสุดของสิ่งที่ทั้งสองสามารถทำได้ การตรวจสอบขาเข้าภายใน 15 นาทีจะตรวจจับปัญหาเหล่านี้ได้ส่วนใหญ่ ในขณะที่แกนม้วนยังคงสามารถคืนได้ง่าย
การตรวจสอบดังกล่าวควรกำหนดกรอบโดย AWS A5.10/A5.10M ซึ่งเป็นมาตรฐานการจำแนกประเภทสำหรับโลหะเติมอะลูมิเนียม โดยจะกำหนดช่วงองค์ประกอบของโลหะผสม พิกัดความเผื่อของเส้นผ่านศูนย์กลาง เงื่อนไขของบรรจุภัณฑ์ และข้อกำหนดการรับรองที่ลวดของซัพพลายเออร์ต้องปฏิบัติตาม หากการจัดส่งไม่สามารถติดตามการจำแนกประเภทในใบรับรองได้ ให้ปฏิบัติต่อการตรวจสอบครั้งต่อไปทุกครั้งด้วยความสงสัยเป็นพิเศษ
การตรวจสอบพื้นร้านค้าที่ใช้เวลาไม่กี่นาที
การทดสอบด้านล่างนี้ไม่จำเป็นต้องมีห้องปฏิบัติการ คุณต้องใช้ผ้าสะอาดที่ไม่เป็นขุย ไมโครมิเตอร์ และพื้นที่ว่างบนพื้นที่ชัดเจนเพียงพอที่จะคลี่สายไฟประมาณหนึ่งเมตร วิ่งผ่านพวกมันตามลำดับแล้วคุณจะครอบคลุมเรขาคณิต พื้นผิว และฟิสิกส์ที่จะตัดสินว่าลวดสามารถป้อนและเชื่อมได้อย่างถูกต้องหรือไม่
คุณภาพพื้นผิว: การทดสอบการโค้งงอและบิด
การทดสอบการโค้งงอและบิด บางครั้งเรียกว่าการทดสอบควัน จะทำให้พื้นผิวเกิดการปนเปื้อนอย่างรวดเร็ว ตัดตัวอย่างขนาด 250 มม. งอเป็น 90° ประมาณ 50 มม. จากปลายแต่ละด้าน จับปลายด้านหนึ่งด้วยคีม แล้วบิดปลายอีกด้านห้าหรือหกรอบเต็ม ลวดที่มีออกไซด์มากเกินไปหรือดึงสารตกค้างจะเกิดเป็นสะเก็ด ควัน หรือพ่นอนุภาคละเอียดออกมาขณะที่คุณบิดตัว ในกรณีที่ร้ายแรง มันจะพังก่อนหกรอบ หลังจากบิดแล้ว ให้ตรวจสอบส่วนโค้งภายใต้แสงสว่างจ้า รอยขีดข่วนตามยาวหรือที่เรียกว่าเส้นดาย หมายความว่าแม่พิมพ์แบบดึงของซัพพลายเออร์สึกหรอหรือการหล่อลื่นไม่ดี ลวดที่สะอาดจะเรียบเนียน เงียบ และปราศจากอนุภาค จากนั้นดึงผ้าสะอาดหนึ่งหรือสองเมตร: การสะสมของคราบสีเทาหรือสีดำบนผ้าถือเป็นหลักฐานของการปนเปื้อนมากกว่า ในขณะที่ความมันเงาสม่ำเสมอสม่ำเสมอเป็นเรื่องปกติ
นักแสดงและเฮลิกซ์: การทดสอบคลี่คลายหนึ่งเมตร
ป้อนลวดประมาณหนึ่งเมตรจากแกนม้วนแล้วปล่อยให้มันตกลงบนพื้นสะอาดตามธรรมชาติ อย่าดึงตรงหรือดันให้แบน เส้นลวดจะเรียงกันเป็นวงๆ และมีตัวเลขสองตัวที่อธิบายไว้ การหล่อคือเส้นผ่านศูนย์กลางของวงกลมที่เป็นรูปวงแหวน เกลียวคือระยะที่จุดกึ่งกลางของวงลอยขึ้นเหนือพื้น สำหรับลวด MIG ขนาด 1.2 มม. การหล่อที่มีขนาดประมาณ 300–600 มม. และเกลียวขนาด 25 มม. หรือน้อยกว่านั้นเป็นค่าที่สามารถใช้งานได้ แต่ข้อมูลอ้างอิงควรเป็นช่วงที่ซัพพลายเออร์ของคุณระบุไว้ในข้อมูลจำเพาะเสมอ การหล่อที่แน่นเกินไปจะทำให้ลวดหมุนมากเกินไปบนแกนม้วนสายและต่อสู้กับไลเนอร์ เกลียวที่สูงจะสร้างการตีที่ส่วนปลายซึ่งทำให้เกิดส่วนโค้งที่ไม่เสถียรและการสะสมตัวที่ไม่สม่ำเสมอ นี่คือเหตุผล การควบคุมการหล่อและเกลียวมีผลโดยตรงต่อคุณภาพการเชื่อมและความเสถียรในการป้อน — และเหตุใดจึงควรตรวจสอบก่อนติดตั้งแกนม้วนสาย
เส้นผ่านศูนย์กลางและรูปไข่: การตรวจสอบไมโครมิเตอร์
อ่านค่าไมโครมิเตอร์ที่ตำแหน่งตั้งแต่สามตำแหน่งขึ้นไปตลอดความยาวของเส้นลวดใหม่ ในแต่ละตำแหน่ง ให้อ่านเส้นผ่านศูนย์กลาง หมุนไมโครมิเตอร์หนึ่งในสี่รอบ แล้วอ่านอีกครั้ง สำหรับลวดขนาด 1.2 มม. โรงสีที่มีชื่อเสียงจะยึดเส้นผ่านศูนย์กลางไว้ ±0.01 มม และรูปไข่ — ความแตกต่างระหว่างการอ่านค่าที่ใหญ่ที่สุดและเล็กที่สุดในหน้าตัดเดียว — ควรอยู่ต่ำกว่า 0.01 มม. ลวดขนาดเล็กจะสูญเสียการสัมผัสกับปลายและทำให้ส่วนโค้งเคลื่อนไป ลวดขนาดใหญ่เป็นสาเหตุหลักของกระดาษไลเนอร์ติดขัดและรังนก เนื่องจากปลายหน้าสัมผัสพอดีคือสิ่งที่แปลงการถ่ายโอนปัจจุบันเป็นส่วนโค้งที่เสถียร ความทนทานต่อเส้นผ่านศูนย์กลางมีความสำคัญมากกว่าคำแนะนำในการซื้อแผ่นข้อมูลจำเพาะส่วนใหญ่ - ตรวจสอบทุกล็อต
การตรวจสอบโลหะผสม: อ่านใบรับรอง ไม่ใช่ฉลาก
คุณไม่สามารถระบุโลหะผสมอะลูมิเนียมด้วยตาได้ แกนม้วน ER4043 และแกนม้วน ER5356 มีลักษณะเหมือนกันบนชั้นวาง แต่ความแตกต่างระหว่างตัวเติม 4xxx ที่ใช้ซิลิคอนและตัวเติม 5xxx ที่ใช้แมกนีเซียม จะเปลี่ยนความลื่นไหล ความต้านทานการแตกร้าว ความแข็งแรงของรอยเชื่อม และแม้กระทั่งสีของรอยเชื่อมแบบอะโนไดซ์ เอกสารที่สำคัญที่สุดในการตรวจสอบขาเข้าจึงเป็นใบรับรองการทดสอบโรงงาน (MTC) ซึ่งโดยปกติจะออกตาม EN 10204 3.1 ซึ่งรายงานองค์ประกอบที่แท้จริงของล็อต
แต่ละประเภทมีขีดจำกัดที่กำหนดไว้ ใบรับรองสำหรับ ลวดเชื่อมอลูมิเนียม ER5356 ตัวอย่างเช่น ควรแสดงแมกนีเซียมในช่วง 4.5–5.5% โดยมีซิลิคอนต่ำกว่า 0.25% และเหล็กต่ำกว่า 0.40% แมกนีเซียมคือสิ่งที่ทำให้การเชื่อม 5xxx มีความแข็งแรงและทนทานต่อการกัดกร่อน ดังนั้นใบรับรองที่เลื่อนไปทางขีดจำกัดล่างควรตั้งคำถามก่อนที่ลวดจะเกิด
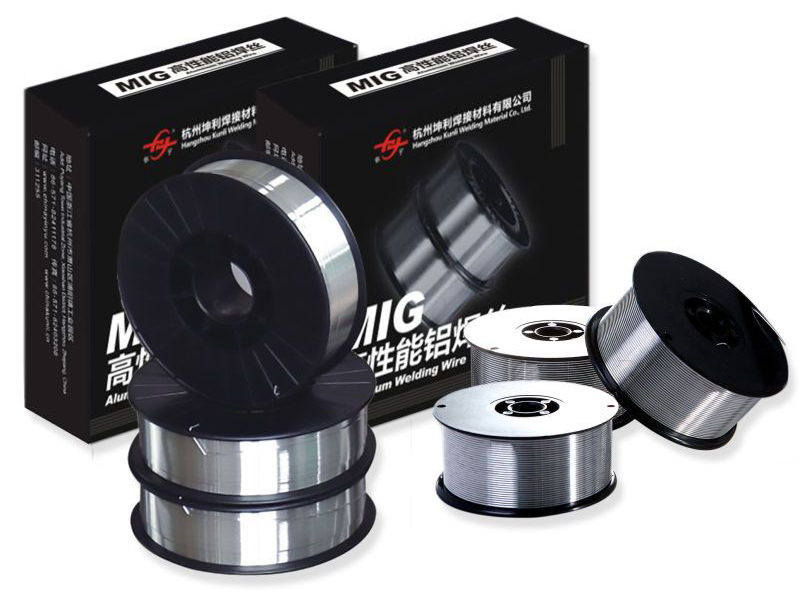
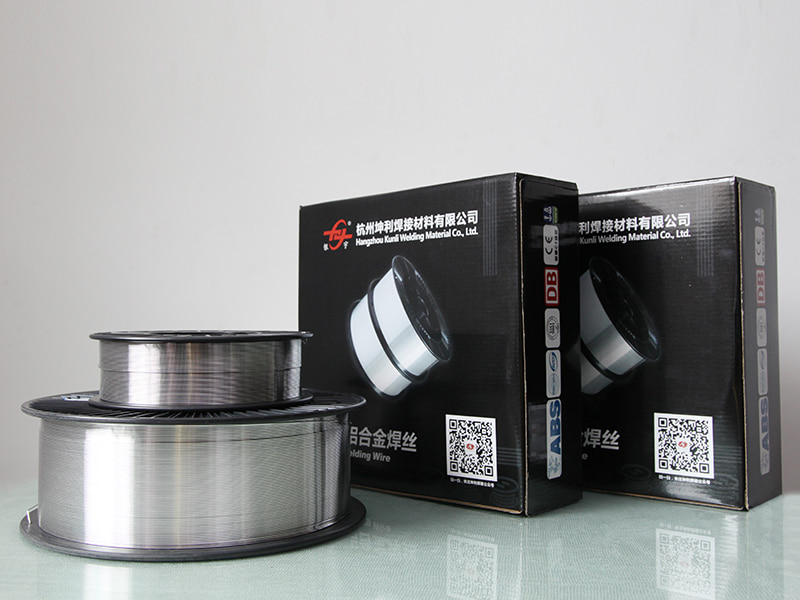
 ลวดเชื่อมอลูมิเนียม ER5356 - ผู้ผลิต Kunliwelding Kunli เป็นผู้ค้าส่งลวดเชื่อมอลูมิเนียม ER5356 ที่เหมาะกับคุณ ซึ่งให้ความต้านทานการกัดกร่อนและความแข็งแรงในอุดมคติ เหมาะสำหรับทะเล, a... ดูผลิตภัณฑ์ →
ครอบครัวที่ใช้ซิลิคอนต้องการการอ่านที่แตกต่างออกไป ใบรับรองสำหรับ ลวดเชื่อมอลูมิเนียมซิลิกอน ER4043 ควรระบุรายชื่อซิลิคอนไว้ที่ 4.5–6.0% ซึ่งเป็นสิ่งที่ทำให้โลหะผสมมีความลื่นไหลและทนทานต่อการแตกร้าวจากความร้อน หากการเชื่อมต้องมีการชุบอโนไดซ์ กลุ่มซิลิคอนนั้นมีความสำคัญทั้งในด้านความสวยงามและทางกลไก
 ER4043 ผู้ผลิตลวดเชื่อมอลูมิเนียม, ซัพพลายเออร์ ในฐานะผู้ผลิตลวดเชื่อมอลูมิเนียม ER4043 ของจีนและซัพพลายเออร์ OEM/ODM หางโจว Kunli วัสดุเชื่อม Co. , Ltd. ให้บริการขายส่ง A... ดูผลิตภัณฑ์ →
ตรวจสอบว่าหมายเลขล็อตบนใบรับรองตรงกับฉลากแกนม้วนทุกอัน และจดวันที่: ลวดอะลูมิเนียมที่เก็บไว้นานเกินไปในสภาพชื้นจะดูดซับความชื้นบนพื้นผิวได้เพียงพอจนทำให้เกิดรูพรุน แม้ว่าองค์ประกอบจะสมบูรณ์แบบก็ตาม หากข้อต่อมีความสำคัญและซัพพลายเออร์ไม่ได้รับการพิสูจน์ ให้ใช้เวลาสักครู่กับเครื่องสเปกโตรมิเตอร์การปล่อยแสง (OES) เพื่อระบุวัสดุที่เป็นบวก อย่างไรก็ตาม สำหรับโรงงานแปรรูปส่วนใหญ่ การใช้ MTC ที่ได้รับการตรวจสอบอย่างรอบคอบร่วมกับการตรวจสอบพื้นที่โรงงานข้างต้นก็เพียงพอแล้ว
รายการตรวจสอบการรับสินค้า 15 นาที
หากต้องการทำกิจวัตรการตรวจสอบแทนปฏิกิริยา ให้ใช้รายการตรวจสอบที่พนักงานร้านค้า ผู้ตรวจสอบ QC หรือช่างเชื่อมตะกั่วสามารถทำได้ภายในเวลาประมาณ 15 นาที ก่อนที่จะกำหนดแกนม้วนสายให้กับเครื่องจักร
| ตรวจสอบ | วิธีการ | แนวทางการยอมรับ | ความถี่ |
|---|---|---|---|
| สปูลและบรรจุภัณฑ์ | ตรวจสอบด้วยสายตาว่าหน้าแปลนงอและแผงกั้นความชื้นฉีกขาด | ไม่มีการเสียรูป; ไม่มีสายไฟที่สัมผัสหรือสกปรก | ทุกหลอด |
| การปนเปื้อนพื้นผิว | การทดสอบการโค้งงอและบิด; ผ้าเช็ดทำความสะอาด | ไม่มีขุย ควัน เส้นดาย หรือเศษผ้า | ทุกหลอด |
| นักแสดง | ผ่อนคลาย 1 ม. วัดเส้นผ่านศูนย์กลางของห่วง | ภายในขอบเขตที่ระบุไว้ของซัพพลายเออร์ เช่น 300–600 มม. สำหรับ 1.2 มม | แต่ละล็อต |
| ส่วนที่เป็นเกลียว | ผ่อนคลาย 1 ม. วงวัดเพิ่มขึ้น | 25 มม. หรือน้อยกว่าที่จุดกึ่งกลาง | แต่ละล็อต |
| เส้นผ่านศูนย์กลางและรูปไข่ | ไมโครมิเตอร์ 3 ตำแหน่ง สองแกนต่อตำแหน่ง | ±0.01 มม of nominal for 1.2 mm; ovality ≤ 0.01 mm | แต่ละล็อต |
| การตรวจสอบย้อนกลับของโลหะผสม | เปรียบเทียบ MTC ฉลากสปูล และรายการบรรจุภัณฑ์ | องค์ประกอบใบรับรองภายในขีดจำกัด AWS A5.10 เลขล็อตตรงกัน | แต่ละล็อต |
| การตรวจสอบฟีดและส่วนโค้ง | วิ่งผ่านปืนเป็นระยะทาง 2–3 ม. ที่สถานที่ถ่ายทำ | ฟีดเรียบ ส่วนโค้งมั่นคง ไม่มีรังนก | สปูลแรกของแต่ละล็อตใหม่ |
บันทึกผลลัพธ์บนสปูลหรือในบันทึกการรับของคุณ หากการตรวจสอบล้มเหลว ให้แยกแกนม้วนกระดาษออก ถ่ายรูปหลักฐาน และแจ้งหมายเลขล็อตให้ซัพพลายเออร์ คำตอบที่พวกเขาเสนอจะบอกคุณเกี่ยวกับความสัมพันธ์ได้มากเท่ากับใบรับรอง
ผลการทดสอบบอกอะไรเกี่ยวกับซัพพลายเออร์ของคุณ
ความล้มเหลวที่คุณพบชี้ไปในทิศทางที่ต่างกัน การปนเปื้อนที่พื้นผิวและเส้นดายบ่งบอกถึงการสึกหรอของดายขึ้นรูป การทำความสะอาดที่ไม่ดี หรือการหล่อลื่นที่อ่อนแอในกระบวนการของซัพพลายเออร์ เกลียวสูงและตัวหล่อที่ไม่สอดคล้องกันชี้ไปที่แรงตึงด้านหลังที่ไม่ถูกต้องในระหว่างการจัดสปูลใหม่หรือการจัดการอย่างไม่ระมัดระวังระหว่างการขนส่ง ลวดหลุดมักจะมาจากปัญหาการดึงหรือยืดผม ใบรับรองที่ไม่ตรงกับฉลากล็อตถือเป็นการค้นพบที่ร้ายแรงที่สุด ซึ่งหมายความว่าระบบตรวจสอบย้อนกลับของซัพพลายเออร์ยังมีช่องโหว่อยู่
ก่อนที่คุณจะตัดสินใจเลือกแหล่งใหม่ คุณควรทำความเข้าใจก่อน สิ่งที่ซัพพลายเออร์ที่เชื่อถือได้ทำเพื่อให้แน่ใจว่าสายไฟเข้ากันได้ ด้วยอุปกรณ์ของคุณ โลหะผสมของคุณ และขั้นตอนการตรวจสอบของคุณ ซัพพลายเออร์ที่ดำเนินการวาดแบบของตนเองและเก็บเครื่องมือทดสอบไว้บนพื้นโรงงานจะตรวจสอบได้ง่ายกว่าบริษัทการค้าที่ติดฉลากใหม่เฉพาะม้วนที่นำเข้าเท่านั้น พวกเขาควรจะสามารถตอบคำถามสามข้อได้อย่างชัดเจน:
- Cast และ Helix ถูกควบคุมที่ Spooling Station อย่างไร?
- เส้นผ่านศูนย์กลางได้รับการตรวจสอบในแต่ละล็อตการผลิตอย่างไร
- ใบรับรองโรงงานอ้างอิงถึงชุดการผลิตจริงในคลังสินค้าของคุณหรือไม่ และชุดดังกล่าวสามารถตรวจสอบความร้อนได้หรือไม่
สำหรับงานโครงสร้างและงานทางทะเล ความรอบคอบแบบเดียวกันนี้ใช้กับวัสดุตัวเติมที่มีความแข็งแรงสูงกว่า อ ลวดเชื่อมอลูมิเนียม ER5183 ที่ระบุโดยทั่วไปสำหรับจาน 5083 ควรแสดงแมงกานีสที่ 0.5–1.0% ควบคู่ไปกับช่วงแมกนีเซียม ใบรับรองควรช่วยให้คุณติดตามความร้อนกลับไปยังส่วนที่หลอมละลายได้ เมื่อเอกสารประกอบรองรับ การทดสอบในโรงงานเพียงยืนยันสิ่งที่ผู้ผลิตรู้อยู่แล้ว
 ลวดเชื่อมอลูมิเนียม ER5183 ผู้ผลิต - ซัพพลายเออร์ Kunli ลวดเชื่อมอลูมิเนียม ER5183 ผลิตโดยผู้ผลิต Kunli เหมาะสำหรับงานเชื่อมยานยนต์และอุตสาหกรรมที่มีความแข็งแรงและถูกต้อง... ดูผลิตภัณฑ์ →
หมายเหตุสุดท้าย: การทดสอบมีชัยไปกว่าครึ่งเท่านั้น เมื่อสายไฟผ่านไปแล้ว ให้เก็บไว้ในที่แห้งและคงอุณหภูมิ เปลี่ยนแผงกั้นความชื้นหลังการใช้งานแต่ละครั้ง และใช้บรรจุภัณฑ์ที่ปิดสนิทก่อน คุณภาพที่คุณตรวจสอบในขั้นตอนสินค้าเข้าควรจะคงอยู่จนกว่าลวดจะกลายเป็นการเชื่อมจริง — และลวดที่ได้รับการทดสอบและป้องกันคือลวดที่จะไม่ทำให้คุณเสียเวลาในการทำงานซ้ำช่วงบ่าย
สินค้าที่เกี่ยวข้อง
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียมอัลลอยด์ 5154
-
 ดูเพิ่มเติม
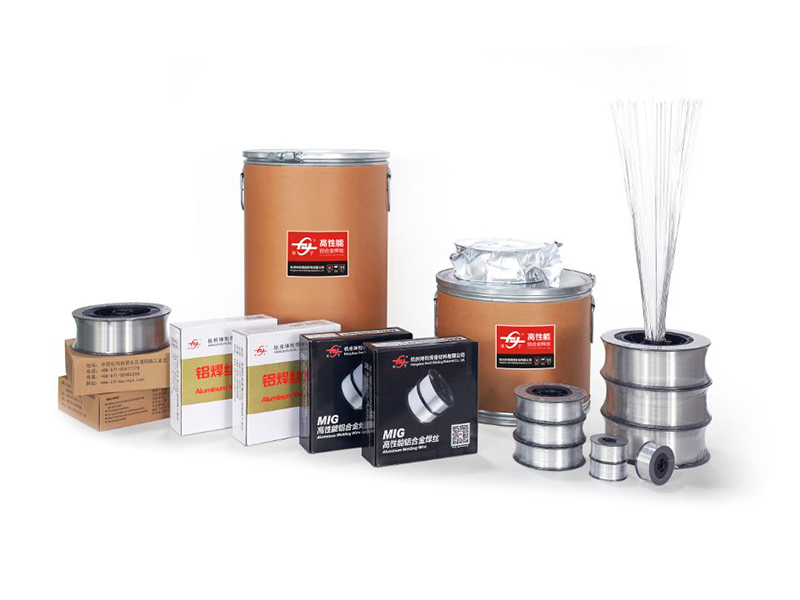
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
-
 ดูเพิ่มเติม
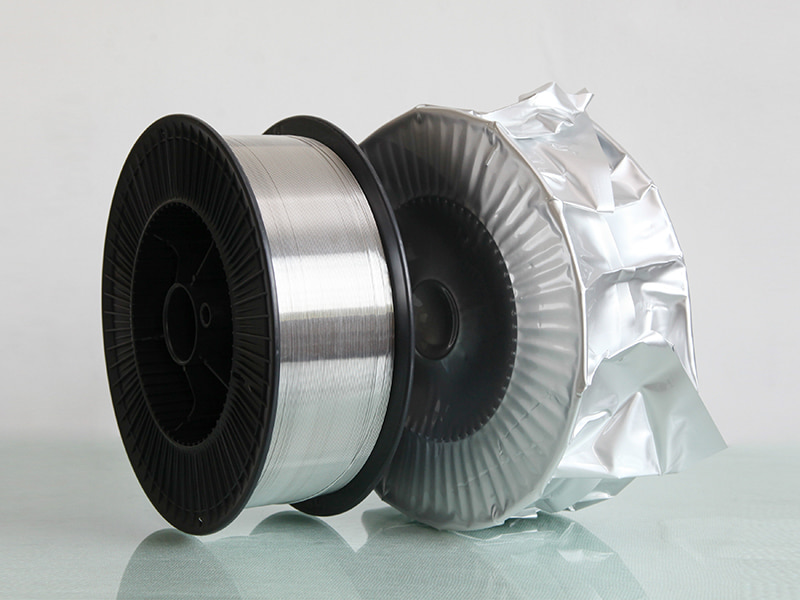
ER4047 ลวดเชื่อมมิกอลูมิเนียม
-
 ดูเพิ่มเติม
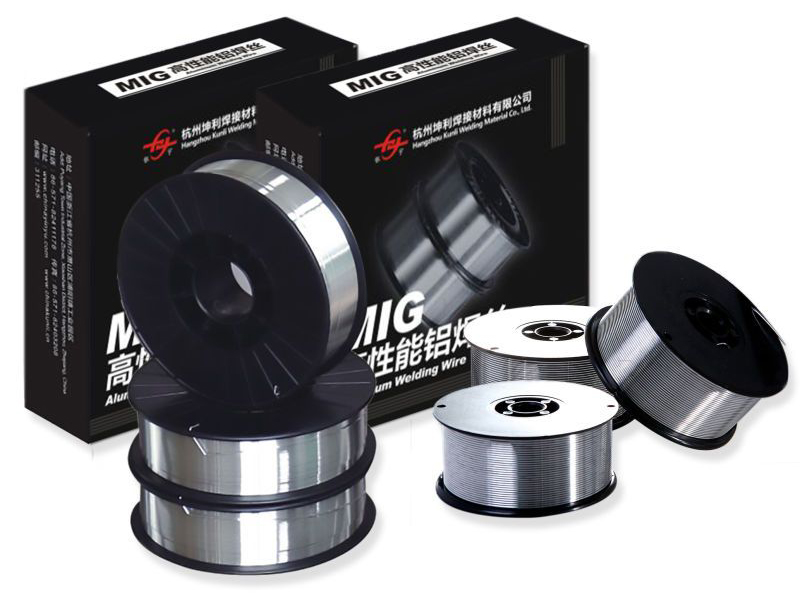
ER5154 ลวดโลหะผสม Al-Mg
-
 ดูเพิ่มเติม
ER5087 ลวดเชื่อมอลูมิเนียมแมกนีเซียม
-
 ดูเพิ่มเติม
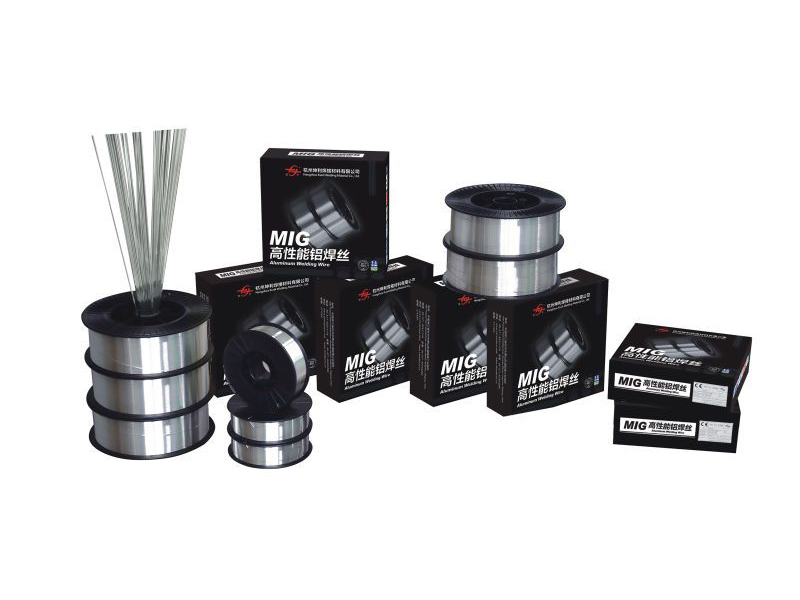
ลวดเชื่อมอลูมิเนียม ER5183
-
 ดูเพิ่มเติม
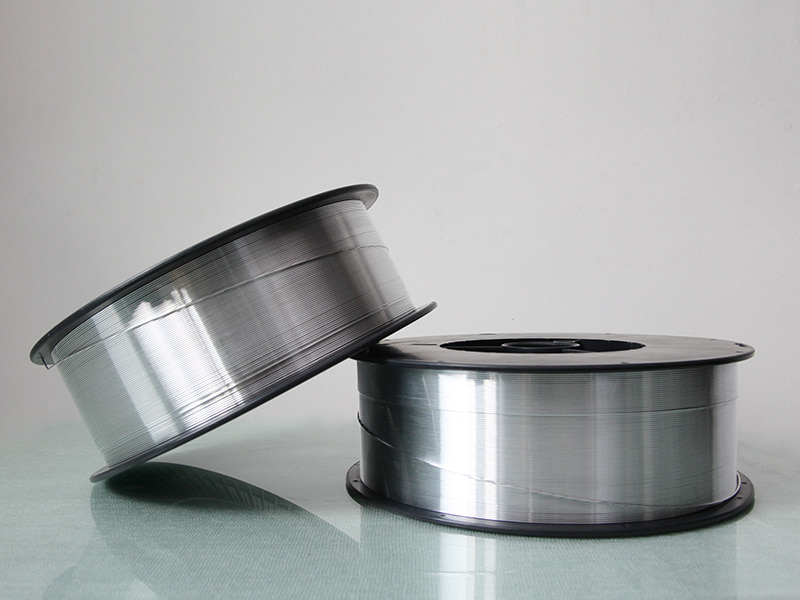
ลวดเชื่อมอลูมิเนียม ER5356
-
 ดูเพิ่มเติม
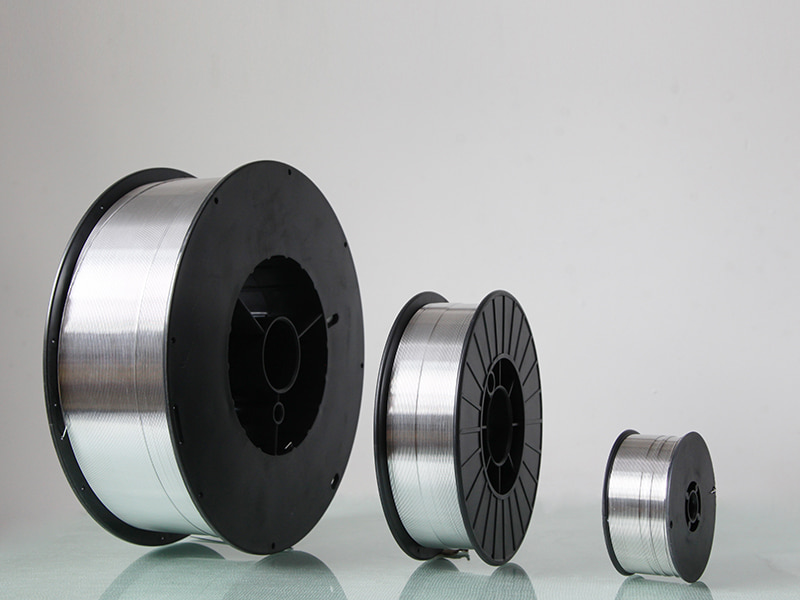
ER5554 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
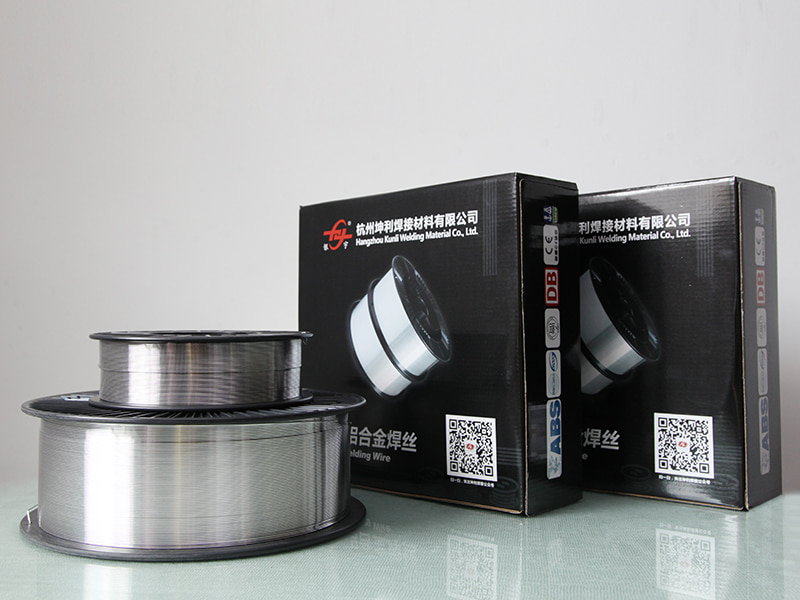
ER5556 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER1100
-
 ดูเพิ่มเติม
ER5754 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER2319 ลวดเชื่อมอลูมิเนียม

