


ลวดเชื่อมอลูมิเนียม
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
4043 เป็นโลหะเติมอะลูมิเนียมซิลิกอน 5% ซึ่งมีการไหลและลักษณะการเจาะทะลุที่ดีเยี่ยม แนะนำสำหรับการเชื่อมโลหะผสมอลูมิเนียมที่มีองค์ประกอบโลหะผสมสูงสุด 2% และสำหรับอลูมิเนียมอัลลอยด์ที่มี Si สูงถึง 7% เช่น 2014,3003,3004, 5052, 6060,6061,6063 และ 6082 ส่วนใหญ่ใช้ในสารเคมี แม่พิมพ์ เฟอร์นิเจอร์ กล่องเก็บของ คอนเทนเนอร์ และอุตสาหกรรมอื่นๆ
E-mail: rich@chinayinyu.com
ติดต่อเรา
รายละเอียดสินค้า
อัล-ซี5
ER4043
ลวดเชื่อมอลูมิเนียมซิลิคอน
ลวดเชื่อมอลูมิเนียม ER4043 ประกอบด้วยซิลิคอน 4.5% ถึง 6.0% เป็นองค์ประกอบโลหะผสมหลัก องค์ประกอบนี้ลดช่วงการหลอมเหลวลงเหลือ 573°C - 632°C ซึ่งช่วยลดความไวต่อการแตกร้าวจากความร้อนเมื่อเชื่อมอลูมิเนียมอัลลอยด์ที่ผ่านการอบชุบด้วยความร้อน เช่น 6061, 6063 และ 6005A ปริมาณซิลิคอนช่วยเพิ่มความลื่นไหลของสระเชื่อมหลอมเหลว ช่วยให้มีลักษณะเป็นเม็ดบีดที่นุ่มนวลขึ้น และลดการเกิดควันเมื่อเปรียบเทียบกับลวดที่มีแมกนีเซียม
4.5-6.0% เนื้อหาซิลิคอน
573-632°ซ ช่วงการหลอมละลาย
124-172 เมกะปาสคาล แรงดึงแบบเชื่อม
ลักษณะทางเทคนิคและข้อดี
1
ความต้านทานการแตกร้าว
การเติมซิลิคอนจะสร้างเฟสยูเทคติกที่เติมเต็มขอบเขตของเกรนที่แข็งตัว ช่วยลดความเข้มข้นของความเครียดจากการหดตัว ใช้ได้กับการเชื่อมชิ้นส่วนอะโนไดซ์โดยไม่มีการเปลี่ยนสีหลังการเชื่อม
2
ความลื่นไหลและการเปียก
แรงตึงผิวต่ำของระบบ Al-Si ส่งเสริมการไหลด้านข้าง ทำให้เกิดโปรไฟล์เม็ดบีดแบน เหมาะสำหรับเนื้อและข้อต่อตักที่ต้องการการทำให้เปียกสม่ำเสมอ
3
การจับคู่สีหลังจากอโนไดซ์
คราบเชื่อมจะปรากฏเป็นสีเทาอ่อนและยอมรับการชุบอะโนไดซ์แบบใสหรือแบบสีโดยมีความเปรียบต่างที่มองเห็นน้อยที่สุดกับวัสดุฐานซีรีส์ 6xxx
4
การดำเนินการทำความสะอาดออกไซด์
ซิลิคอนปรับเปลี่ยนพฤติกรรมของฟิล์มออกไซด์ ช่วยให้เกิดส่วนโค้งได้ง่ายขึ้นและการทำงานมีเสถียรภาพที่ช่วงแอมแปร์ต่ำ (80A - 180A สำหรับเส้นผ่านศูนย์กลาง 1.2 มม.)
ข้อมูลจำเพาะของผลิตภัณฑ์
ตัวเลือกเส้นผ่านศูนย์กลาง
0.8 มม. / 0.9 มม. / 1.0 มม. / 1.2 มม. / 1.6 มม.
ความอดทน: ± 0.008 มม. สำหรับการป้อนที่แม่นยำ
พื้นผิวเสร็จสิ้น
เครื่องทำความสะอาดอัลตราโซนิกแบบ Diamond Shad
ปริมาณน้ำมันตกค้างต่ำกว่า 0.005 กรัมต่อลวดกิโลกรัม
รูปแบบบรรจุภัณฑ์
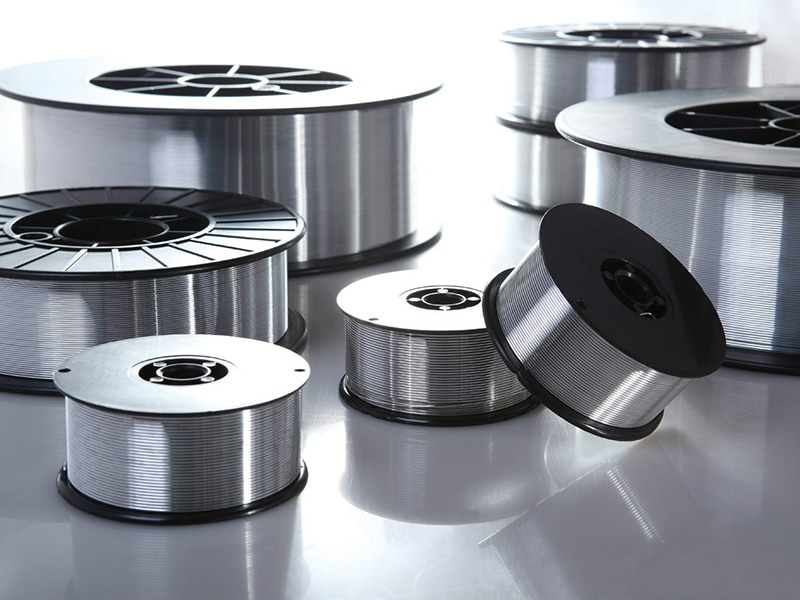
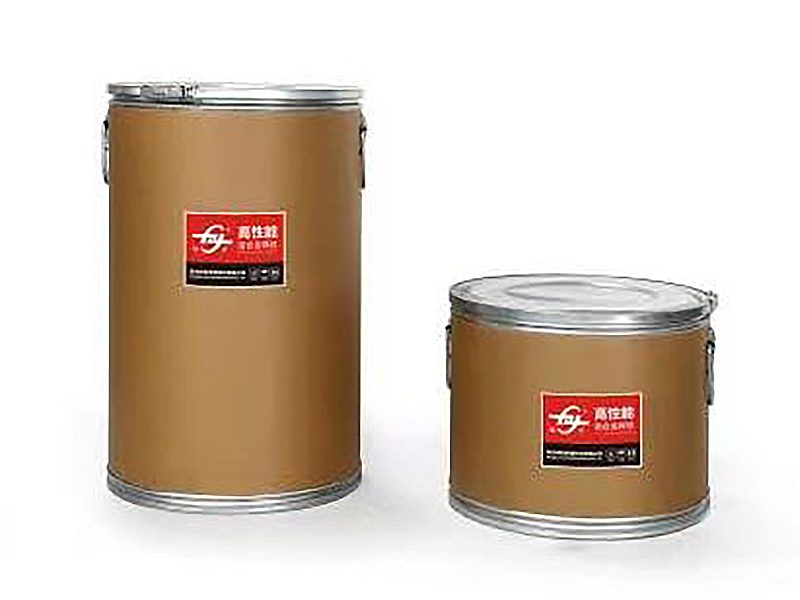
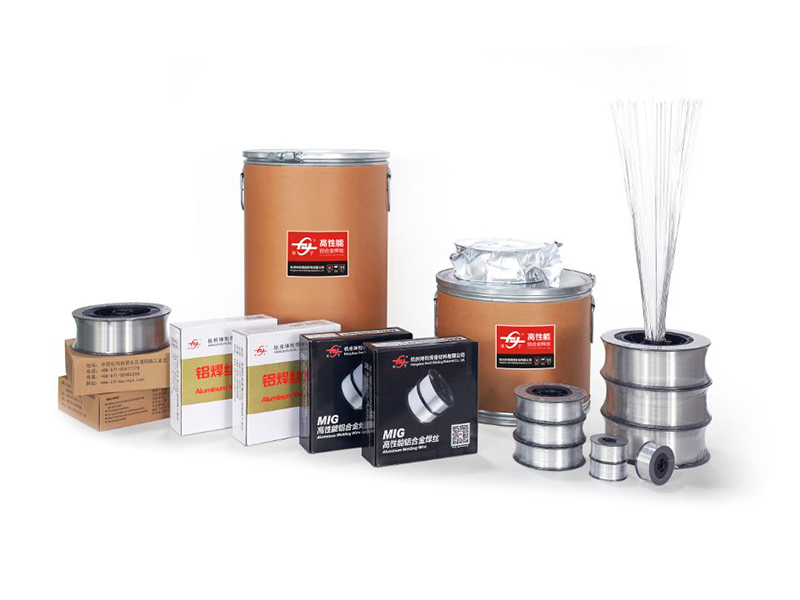
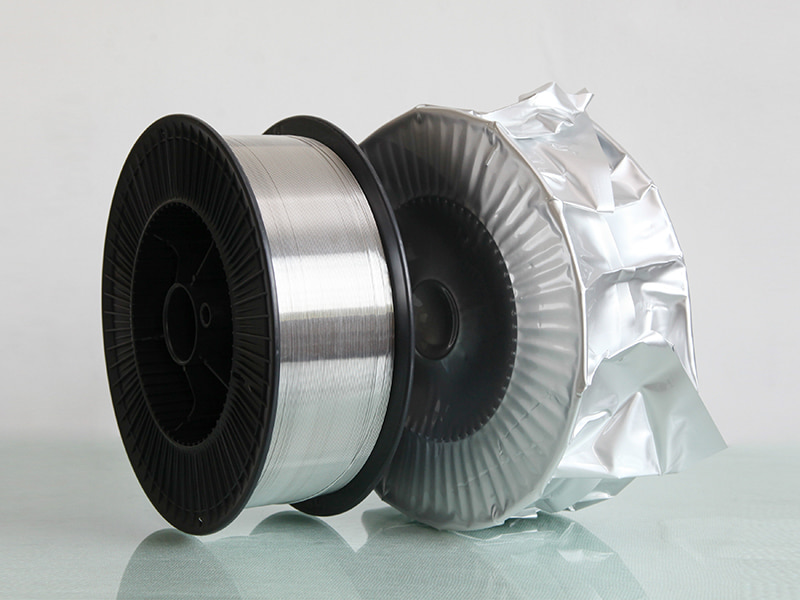
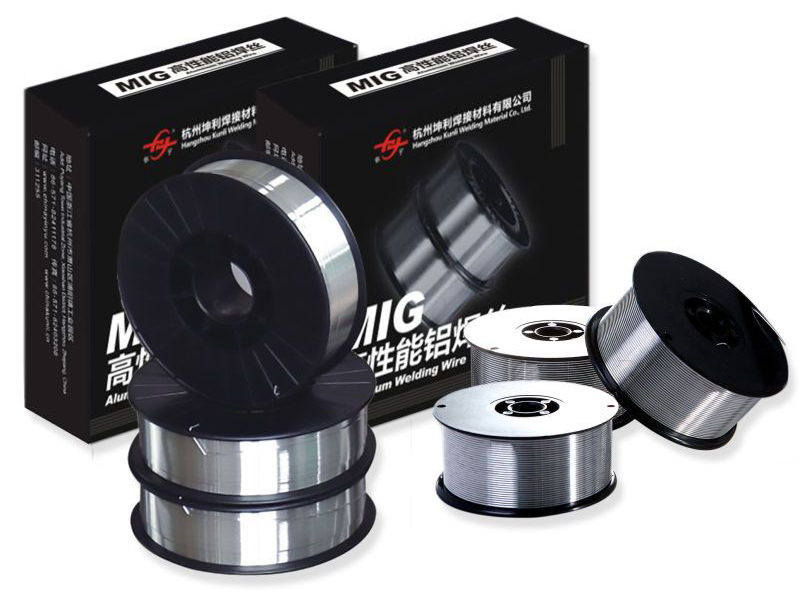
แกนพลาสติก D200 (2 กก.-5 กก.) / D300 (7 กก.) / ถัง K415 (50 กก.-200 กก.)
แผลเป็นชั้นเพื่อการคลายตัวสม่ำเสมอ
พารามิเตอร์ที่แนะนำ
แรงดันไฟฟ้า: 18-24V | ปัจจุบัน: 90-190A (สาย 1.2 มม.)
การป้องกัน: อาร์กอน 100%, 15-22 ลิตร/นาที
พื้นที่ใช้งานหลัก
ส่วนประกอบยานยนต์
การเชื่อมถังหม้อน้ำ ท่อเครื่องปรับอากาศ กล่องเกียร์ ส่วนประกอบพวงมาลัยเพาเวอร์
การผลิตโครงสร้าง
สะพานอลูมิเนียม นั่งร้าน ราวบันไดสถาปัตยกรรม โครงผนังม่าน
อุตสาหกรรมไฟฟ้า
บัสบาร์ โครงหม้อแปลง ตู้ไฟฟ้าที่ต้องการการนำไฟฟ้า
การผลิตทั่วไป
การเชื่อมส่วนประกอบอะลูมิเนียมหล่อ การซ่อมแซมอะลูมิเนียมหล่อขึ้นรูป การผลิตเครื่องแลกเปลี่ยนความร้อน
การแก้ไขปัญหา
ข้อควรพิจารณาในการปฏิบัติงานและแนวทางแก้ไข
โปรยลงมามากเกินไปหรือส่วนโค้งไม่เสถียร
ตรวจสอบการดูดซับความชื้นบนพื้นผิวลวด เปลี่ยนมาใช้หลอดสดหรืออบที่อุณหภูมิ 120°C เป็นเวลา 2 ชั่วโมง ตรวจสอบว่าขนาดปลายสัมผัสตรงกับเส้นผ่านศูนย์กลางของสายไฟ และปลายไม่สึกเกินขนาดเกิน 0.1 มม.
ออกซิเดชันที่พื้นผิวสีเข้มบนเม็ดเชื่อม
ความครอบคลุมของก๊าซป้องกันไม่เพียงพอ เพิ่มอัตราการไหลของอาร์กอนเป็น 20-25 ลิตร/นาที ลดระยะห่างระหว่างหัวฉีดถึงชิ้นงานเป็น 12-18 มม. ตรวจสอบให้แน่ใจว่าหัวกระจายก๊าซสะอาดและไม่มีเศษกระเด็นมาขวางกั้น
ความพรุนในรอยเชื่อม
ขจัดชั้นอโนไดซ์หรือพื้นผิวออกไซด์ก่อนเชื่อมโดยใช้แปรงสแตนเลส ทำความสะอาดวัสดุฐานด้วยอะซิโตนเพื่อขจัดการปนเปื้อนของไฮโดรคาร์บอน เพิ่มเวลาล่วงหน้าเป็น 0.5-1.0 วินาที
การป้อนลวดไม่สม่ำเสมอ
เปลี่ยนลูกกลิ้งขับเคลื่อนเหล็กด้วยม้วนโพลียูรีเทนหรือไนลอน ลดแรงตึงของลูกกลิ้งขับเคลื่อนให้เหลือน้อยที่สุดเพื่อรักษาอัตราป้อนให้คงที่ ติดตั้งไลเนอร์เทฟลอน และให้แน่ใจว่าไลเนอร์ถูกตัดเป็นสี่เหลี่ยมจัตุรัสที่ปลายทั้งสองข้าง
โปรโตคอลการจัดเก็บและการจัดการ
การควบคุมสิ่งแวดล้อม
เก็บหลอดลวดไว้ในบรรจุภัณฑ์เดิมที่ปิดสนิทที่อุณหภูมิระหว่าง 10°C ถึง 35°C ความชื้นสัมพัทธ์จะต้องต่ำกว่า 55% เพื่อป้องกันการเกิดไฮเดรตออกไซด์บนพื้นผิวลวด
การจัดการอายุการเก็บรักษา
บรรจุภัณฑ์ที่ยังไม่เปิดจะรักษาสภาพลวดไว้ 24 เดือนนับจากวันที่ผลิต หลังจากเปิดแล้ว ให้ใช้ลวดภายใน 96 ชั่วโมง หรือย้ายไปยังตู้เก็บของแบบอุ่นที่ตั้งไว้ที่อุณหภูมิ 35-45°C
การจัดการโปรโตคอล
ใช้ถุงมือผ้าฝ้ายหรือไนไตรล์ที่สะอาดเมื่อจับลวด น้ำมันลายนิ้วมือทำให้เกิดการดึงไฮโดรเจนระหว่างการเชื่อม อย่าเก็บแกนม้วนไว้ใกล้กับกระบวนการเจียรหรือพื้นที่แปรรูปเหล็กกล้าคาร์บอน
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
มาจากจีน,
การตลาดสู่โลก
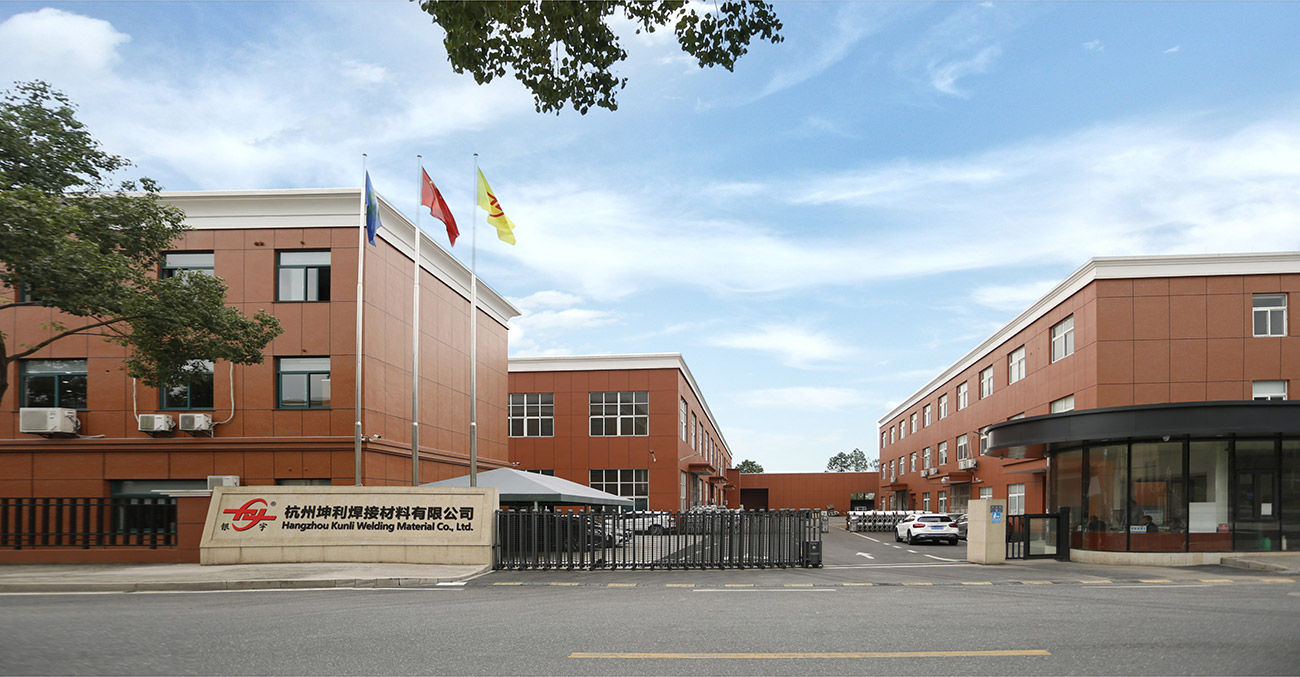
Hangzhou Kunli welding materials Co., Ltd. ตั้งอยู่ในเขตอุตสาหกรรมของ Puyang Town,
Xiaoshan District, Hangzhou, Zhejiang Province เป็นเทคโนโลยีขั้นสูงและประสิทธิภาพสูง
จีน ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน ผู้ผลิต และ
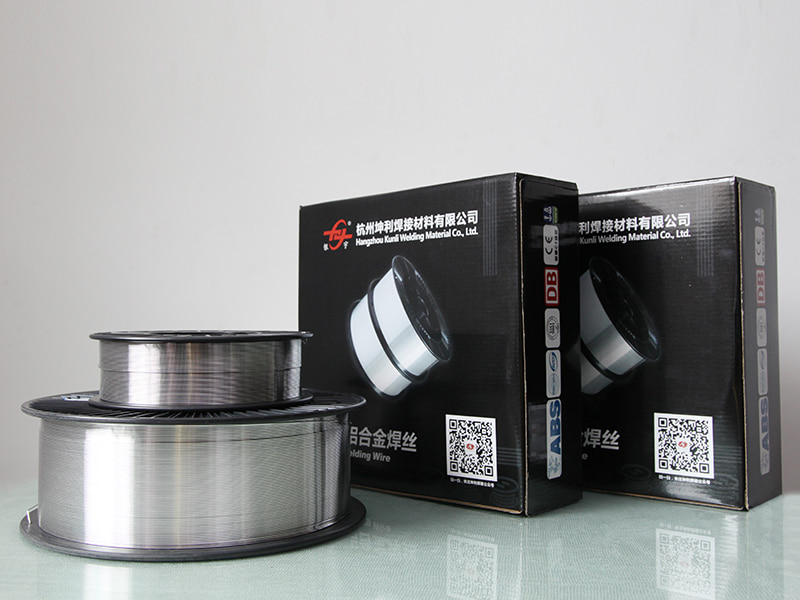
ขายส่ง ลวดเชื่อมอลูมิเนียม ER4043 ผู้จัดหา. บริษัทมีประสบการณ์มากกว่า 20 ปีในการผลิตลวดเชื่อมอลูมิเนียม โดยมีอุปกรณ์การผลิตลวดเชื่อมอลูมิเนียมอัลลอยด์ขั้นสูงระดับสากล อุปกรณ์ทดสอบที่สมบูรณ์ กระบวนการผลิตที่มั่นคง และระบบการควบคุมคุณภาพที่เข้มงวด ที่มีประสิทธิภาพสูง OEM/ODM ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน ที่ผลิตโดยบริษัทได้ผ่านการรับรองอย่างเป็นทางการจากนานาประเทศ เช่น DB, CE, ABS, DNV, CCS เป็นต้น เรามีกำลังการผลิตมากกว่า 200 ล้านตันต่อเดือน และ 50% ถูกส่งออกไปยังกว่า 30 ประเทศ เช่น สหรัฐอเมริกา เม็กซิโก เอเชียตะวันออกเฉียงใต้ ญี่ปุ่น เกาหลี ออสเตรเลีย นิวซีแลนด์ และอื่นๆ
-

30+
ใช้ในภาคเทคโนโลยีอุตสาหกรรมหนัก
-

35
ปีแห่งประสบการณ์การวิจัยและพัฒนา
-

200+
สถาบัน R & D ขนาดใหญ่ที่ให้ความร่วมมือ
-

20+
ประเทศและภูมิภาคการค้าทั่วโลก
มาจากประเทศจีน,
การตลาดสู่โลก
ผู้ปฏิบัติงานภาคสนามของเรามากกว่า 90% มีพื้นฐานการศึกษาด้านวิชาชีพและด้านเทคนิค และมีประสบการณ์หลายปีในการประมวลผลและประกอบอุปกรณ์ เป็นเพราะทีมงานที่มีความสามัคคี ทุ่มเท เป็นผู้บุกเบิก มีทักษะและประสบการณ์ จึงทำให้เทคโนโลยีและผลิตภัณฑ์ของบริษัทได้รับการปรับปรุงและปรับปรุงอย่างต่อเนื่อง


ได้รับการติดต่อ
ส่งข้อความถึงเรา
สินค้าที่เกี่ยวข้อง
-
 ดูเพิ่มเติม
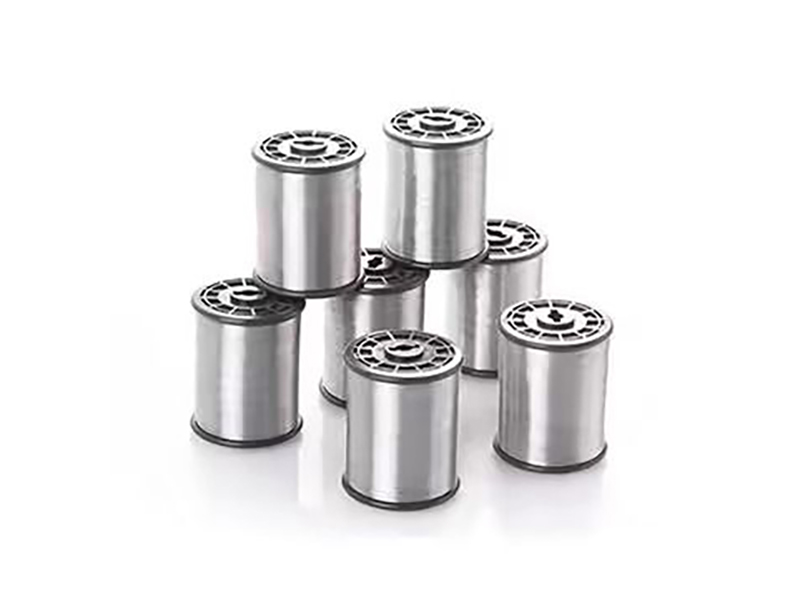
ลวดเชื่อมอลูมิเนียมอัลลอยด์ 5154
-
 ดูเพิ่มเติม
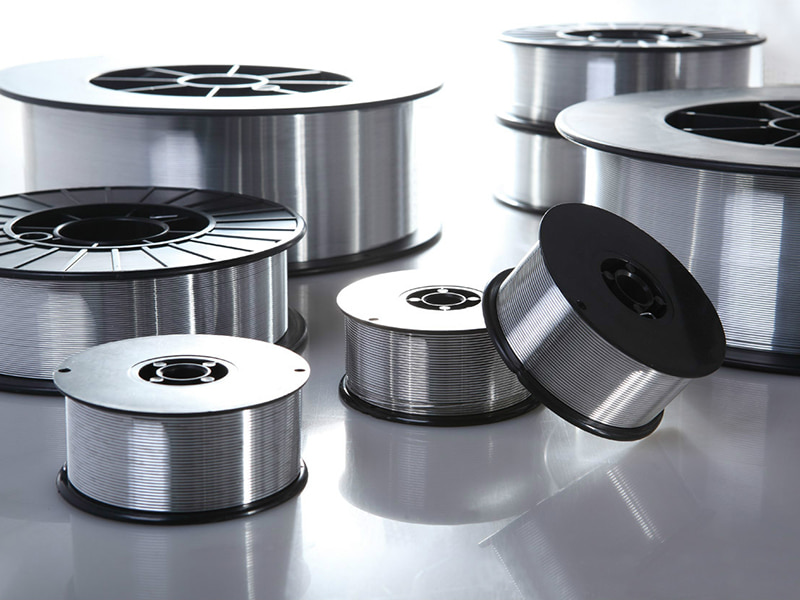
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
-
 ดูเพิ่มเติม
ER4047 ลวดเชื่อมมิกอลูมิเนียม
-
 ดูเพิ่มเติม
ER5154 ลวดโลหะผสม Al-Mg
-
 ดูเพิ่มเติม
ER5087 ลวดเชื่อมอลูมิเนียมแมกนีเซียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5183
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5356
-
 ดูเพิ่มเติม
ER5554 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER5556 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER1100
-
 ดูเพิ่มเติม
ER5754 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER2319 ลวดเชื่อมอลูมิเนียม
::: ข่าวล่าสุด :::
-
Why Is ER5554 Welding Wire Used for Certain...
Aug 26, 2026
การเชื่อมอลูมิเนียมดูค่อนข้างตรงไปตรงมาเมื่อมองจากระยะไกล วัสดุนี้มีน้ำหนักเบา ขึ้นรูปได้ง่าย และปรากฏให้เห็นทุกที่ในโครงสร...
-
What Welding Conditions Matter for 5183 Alu...
Aug 24, 2026
จากระยะไกล การเชื่อมอลูมิเนียมดูเรียบง่ายพอ — ป้อนลวด ตีส่วนโค้ง และเคลื่อนไปตามตะเข็บ เมื่อก้าวเข้าสู่พื้นที่การผลิตจริง แ...
-
How Do Aluminum Welding Wire Types Differ A...
Aug 19, 2026
ช่างเชื่อมคนหนึ่งยืนอยู่บนม้านั่ง มองดูแกนลวดอะลูมิเนียมสามแกนที่แทบจะเหมือนกันทั้งหมด รู้ดีว่าการเลือกฟิลเลอร์อาจสร้างความ...
-
What Welding Defects Can 4943 Aluminum Weld...
Aug 17, 2026
ช่างเชื่อมที่ถอยออกจากข้อต่ออลูมิเนียมที่เสร็จแล้ว เพียงแต่พบว่ามีรูพรุนกระจายไปตามลูกปัดหรือมีรอยแตกแนวเส้นผมที่พาดนิ้วเท้...
-
Aluminum Welding Wire Quality Control Proce...
Aug 26, 2026
การควบคุมคุณภาพลวดเชื่อมอะลูมิเนียม: จุดที่ปัญหาการเชื่อมส่วนใหญ่เริ่มต้นขึ้นจริง ช่างประกอบที่เชื่อมแผ่นมารีน 508...
-
How Aluminum Welding Wire Is Made: Full Man...
Aug 18, 2026
ลวดเชื่อมสองเส้นสามารถมีชื่อโลหะผสมเหมือนกัน มีเส้นผ่านศูนย์กลางเท่ากันบนฉลาก และมีการจัดหมวดหมู่ AWS เหมือนกัน แต่ลวดเช...
ส่วนขยายข้อมูลอุตสาหกรรม
ข้อมูลเพิ่มเติมเกี่ยวกับ ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
ลวดเชื่อมซิลิคอนอลูมิเนียม ER4043 – ตัวเติม Al-Si5 ที่มีความแม่นยำสำหรับซีรีส์ 6xxx และการผลิตทั่วไป
ในฐานะที่เป็น Er4043 ผู้ผลิตลวดเชื่อมอลูมิเนียมซิลิคอน Wire.html เราจับคู่การกำหนดค่าผลิตภัณฑ์กับแอปพลิเคชัน ขีดจำกัดการดำเนินงาน อินเทอร์เฟซ และเกณฑ์การยอมรับที่กำหนดไว้สำหรับแต่ละโครงการ
Hangzhou Kunli Welding Materials Co., Ltd. เป็นผู้ผลิตและจำหน่ายลวดเชื่อมอลูมิเนียมอัลลอยด์ที่มีเทคโนโลยีสูง โดยผลิตลวดเชื่อมอลูมิเนียมซิลิกอน ER4043 พร้อมเคมีควบคุมอย่างเข้มงวดและการตกแต่งพื้นผิว ในฐานะโรงงานในจีนที่มีประสบการณ์มากกว่า 20 ปีในการผลิตลวดอะลูมิเนียม เราจัดหาโลหะเติม Al-Si5 นี้ให้กับผู้ผลิต ซัพพลายเออร์ระดับยานยนต์ โรงงานโครงสร้าง และผู้จัดจำหน่ายในกว่า 30 ประเทศ
ER4043 ของเราได้รับการออกแบบทางวิศวกรรมสำหรับการใช้งานที่มีความสำคัญต่อความต้านทานการแตกร้าว ความลื่นไหล และลักษณะหลังการเชื่อม เป็นตัวเลือกที่ต้องการสำหรับการเชื่อมโลหะผสมที่ผ่านการอบชุบด้วยความร้อนซีรีส์ 6xxx ส่วนประกอบอะโนไดซ์ และการผลิตอะลูมิเนียมทั่วไป ซึ่งต้องใช้ช่วงการหลอมเหลวที่ต่ำกว่าและลดความไวต่อการแตกร้าวจากความร้อน
กลุ่มผลิตภัณฑ์และตัวเลือกบรรจุภัณฑ์
เรานำเสนอ ER4043 ในรูปแบบลวด มิก, ก้าน ทีไอจี และดรัมเพื่อให้ตรงกับวิธีการผลิตและระดับระบบอัตโนมัติของคุณ แต่ละรูปแบบผลิตขึ้นโดยมีการควบคุมคุณภาพทางเคมีและทางกลเหมือนกัน แต่ปรับให้เหมาะสมสำหรับระบบการป้อนและอัตราการสะสมที่แตกต่างกัน
| รูปแบบ | เส้นผ่านศูนย์กลางทั่วไป | บรรจุภัณฑ์ | พอดีที่สุด |
|---|---|---|---|
| MIG | 0.8, 0.9, 1.0, 1.2, 1.6, 2.4 มม. | หลอดด้าย D200 (2–5 กก.), D300 (7 กก.), ถังซัก K415 (50–200 กก.) | การเชื่อม MIG แบบกึ่งอัตโนมัติและแบบหุ่นยนต์ |
| TIG | 1.6, 2.0, 2.4, 3.0, 3.2, 4.0, 5.0 มม. | แท่งตรง ยาว 1,000 มม. แพ็ค 5 หรือ 10 กก | การเชื่อม TIG แบบแมนนวล ข้อต่อที่มีความแม่นยำ |
| กลอง | 0.8, 0.9, 1.0, 1.2, 1.6 มม | ถัง 40 กก., 80 กก | สายการผลิตอัตโนมัติปริมาณมาก ฟีดต่อเนื่อง |
ความเข้ากันได้ของแอปพลิเคชันและวัสดุฐาน
ER4043 ได้รับการออกแบบมาสำหรับอะลูมิเนียมอัลลอยด์ที่มีองค์ประกอบอัลลอยด์ไม่เกิน 2% และสำหรับโลหะผสมที่มีซิลิคอนไม่เกิน 7% โดยทั่วไปจะใช้ในปี 2014, 3003, 3004, 5052, 6060, 6061, 6063 และ 6082 ปริมาณซิลิคอน 5% ช่วยลดช่วงการหลอมเหลวลงเหลือ 573–632°C ซึ่งช่วยลดการแตกร้าวจากความร้อนเมื่อเชื่อมโลหะผสมที่ผ่านกระบวนการอบร้อนได้
การใช้งานทั่วไป ได้แก่ ชิ้นส่วนยานยนต์ (ถังหม้อน้ำ ท่อเครื่องปรับอากาศ ตัวเรือนเกียร์) การผลิตโครงสร้าง (สะพาน นั่งร้าน ราวบันได) อุตสาหกรรมไฟฟ้า (บัสบาร์ ท่อหม้อแปลง) และการผลิตทั่วไป (การซ่อมแซมอะลูมิเนียมหล่อ เครื่องแลกเปลี่ยนความร้อน) เนื้อเชื่อมยอมรับการชุบอโนไดซ์โดยมีความเปรียบต่างของสีน้อยที่สุด ทำให้เหมาะสำหรับผลิตภัณฑ์ด้านสถาปัตยกรรมและสินค้าอุปโภคบริโภค
ข้อมูลจำเพาะที่สำคัญและการควบคุมคุณภาพ
ER4043 ของเราตรงตาม AWS A5.10 และ ISO 18273 (S AL 4043, AlSi5) องค์ประกอบทางเคมีได้รับการควบคุมภายในขีดจำกัดที่จำกัด: ซิลิคอน 4.5–6.0%, เหล็ก ≤0.8%, ทองแดง ≤0.3%, แมงกานีส ≤0.05%, แมกนีเซียม ≤0.05%, สังกะสี ≤0.1%, ไทเทเนียม ≤0.2% และองค์ประกอบอื่นๆ ตามที่ระบุไว้ เราใช้สเปกโตรกราฟการปล่อยแสง Shimadzu PDA-5500 เพื่อตรวจสอบความร้อนแต่ละครั้ง
- การตกแต่งพื้นผิว: ไดมอนด์โกนและทำความสะอาดอัลตราโซนิก มีน้ำมันตกค้างต่ำกว่าเส้นลวด 0.005 กรัม/กก.
- ความทนทานต่อเส้นผ่านศูนย์กลาง: ±0.008 มม. สำหรับการป้อนที่แม่นยำ
- คุณสมบัติทางกล: ความต้านทานแรงดึงขณะเชื่อม 124–172 MPa; ประสิทธิภาพข้อต่อทั่วไปบน 6061-T6: แรงดึง 185 MPa, อัตราผลตอบแทน 120 MPa
- การนำไฟฟ้า: IACS 42% (สภาวะ O) ความหนาแน่น 2.68 ก./มม.
พารามิเตอร์การเชื่อมและการรวมระบบอัตโนมัติ
สำหรับสายไฟขนาด 1.2 มม. พารามิเตอร์ที่แนะนำคือ 18–24 V, 90–190 A พร้อมชีลด์อาร์กอน 100% ที่ 15–22 ลิตร/นาที ลวดได้รับการออกแบบสำหรับการเริ่มต้นอาร์กที่เสถียรที่กระแสไฟต่ำกว่า (80–180 A) ซึ่งเป็นประโยชน์สำหรับชิ้นส่วนที่บางและการใช้งานแบบหุ่นยนต์
ลวดของเราพันเป็นชั้นเพื่อให้แน่ใจว่ามีการคลายตัวอย่างสม่ำเสมอ และเราสามารถจัดหาถังสำหรับเซลล์การเชื่อมแบบอัตโนมัติบนดรัม หากคุณกำลังรวม ER4043 เข้ากับระบบหุ่นยนต์ เราสามารถประสานงานการบรรจุและสปูลให้ตรงกับข้อกำหนดเฉพาะของเครื่องป้อนของคุณได้
การติดตั้ง การจัดการ และการจัดเก็บ
เพื่อรักษาสภาพของสายไฟ ให้เก็บแกนม้วนไว้ในบรรจุภัณฑ์เดิมที่ปิดสนิทที่อุณหภูมิ 10–35°C และความชื้นสัมพัทธ์ต่ำกว่า 55% บรรจุภัณฑ์ที่ยังไม่เปิดจะรักษาคุณภาพไว้ได้ 24 เดือน หลังจากเปิดแล้ว ควรใช้ภายใน 96 ชั่วโมง หรือเก็บในตู้อุ่นที่อุณหภูมิ 35–45°C จับสายไฟด้วยถุงมือที่สะอาดเสมอเพื่อหลีกเลี่ยงการปนเปื้อนของน้ำมัน
สำหรับปัญหาการป้อน ให้ใช้ลูกกลิ้งขับเคลื่อนโพลียูรีเทนหรือไนลอน ลดแรงตึงให้เหลือน้อยที่สุด และติดตั้งแผ่นรองตัดเทฟลอนแบบสี่เหลี่ยม สำหรับความพรุน ให้ทำความสะอาดวัสดุฐานด้วยแปรงสแตนเลสและอะซิโตน และเพิ่มเวลาล่วงหน้าเป็น 0.5–1.0 วินาที
การประกันคุณภาพและการปฏิบัติตามข้อกำหนด
ระบบการผลิตของเราได้รับการรับรองมาตรฐาน ISO9001, ISO14000 และ ISO18001 สาย ER4043 ได้รับการรับรอง DB, CE, ABS, DNV และ CCS ซึ่งยืนยันความเหมาะสมสำหรับการใช้งานทางทะเล ราง และภาชนะรับความดัน เราทำการวิเคราะห์ทางเคมี การทดสอบทางกล และการทดสอบประสิทธิภาพการเชื่อมโดยใช้ห้องปฏิบัติการภายในและระบบการเชื่อมด้วยหุ่นยนต์ของเรา
ข้อมูลที่เราใช้กำหนดค่าโซลูชันของคุณ
เพื่อเตรียมใบเสนอราคาและการกำหนดค่าผลิตภัณฑ์ที่ถูกต้อง เราจำเป็นต้องมีรายละเอียดต่อไปนี้จากโครงการของคุณ:
- วัสดุฐานโลหะผสมและความหนา
- กระบวนการเชื่อม (MIG, TIG, หุ่นยนต์)
- เส้นผ่านศูนย์กลางที่ต้องการและรูปแบบบรรจุภัณฑ์
- ปริมาณการใช้รายปีหรือรายเดือน
- ข้อกำหนดการรับรองหรือการตรวจสอบเฉพาะใดๆ
คำถามที่พบบ่อย
ER4043 เปรียบเทียบกับ ER5356 สำหรับการเชื่อม 6061 เป็นอย่างไร
ER4043 มีความต้านทานการแตกร้าวสูงกว่าและความลื่นไหลดีขึ้น ทำให้เชื่อม 6061 ได้ง่ายขึ้นโดยมีข้อบกพร่องน้อยลง ER5356 ให้ความแข็งแรงที่สูงกว่าและการจับคู่สีที่ดีขึ้นหลังจากการชุบอโนไดซ์ แต่มีแนวโน้มที่จะเกิดการแตกร้าวจากความร้อนมากกว่า สำหรับชิ้นส่วนที่ผ่านการอโนไดซ์ ER4043 อาจแสดงโทนสีเทา ดังนั้นให้พิจารณาข้อกำหนดด้านสุนทรียภาพ
ER4043 สามารถใช้เชื่อมอลูมิเนียมหล่อได้หรือไม่?
ใช่ ER4043 มักใช้สำหรับการซ่อมแซมและการผลิตส่วนประกอบอะลูมิเนียมหล่อ เนื่องจากมีซิลิคอนช่วยเพิ่มการเปียกและลดการแตกร้าวเมื่อประกอบการหล่อที่มีองค์ประกอบที่แตกต่างกัน
อุณหภูมิการใช้งานสูงสุดสำหรับการเชื่อม ER4043 คือเท่าไร?
ER4043 เหมาะสำหรับการใช้งานที่มีอุณหภูมิสูงกว่า 65°C ซึ่งแตกต่างจาก ER5356 ที่ถูกจำกัดไว้ที่ต่ำกว่า 65°C เพื่อหลีกเลี่ยงการแตกร้าวจากการกัดกร่อนจากความเค้น ทำให้ ER4043 เป็นตัวเลือกที่ดีกว่าสำหรับการบริการที่อุณหภูมิสูง
คุณมีบรรจุภัณฑ์หรือการติดฉลากแบบกำหนดเองหรือไม่?
ใช่ เรามีบริการ OEM/ODM เราสามารถปรับแต่งขนาดสปูล การติดฉลาก และบรรจุภัณฑ์ตามข้อกำหนดหรือตัวอย่างของคุณได้
คุณจะมั่นใจในคุณภาพที่สม่ำเสมอในทุกแบตช์ได้อย่างไร
เราใช้ระบบควบคุมคุณภาพที่เข้มงวดพร้อมการทดสอบองค์ประกอบทางเคมี คุณสมบัติทางกล และประสิทธิภาพการเชื่อมภายในองค์กร แต่ละชุดสามารถตรวจสอบย้อนกลับได้ และเรารักษาใบรับรองต่างๆ เช่น DB, CE, ABS, DNV และ CCS
สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับกลุ่มลวดเชื่อมอะลูมิเนียมของเรา โปรดเยี่ยมชมของเรา ลวดเชื่อมอลูมิเนียม หมวดหมู่ คุณยังสามารถสำรวจผลิตภัณฑ์ที่เกี่ยวข้องเช่น ER5356 ลวดเชื่อมอลูมิเนียม และ ER4047 ลวดเชื่อมมิกอลูมิเนียม .

ผลิตภัณฑ์
ติดต่อเรา
-
Jianpu Road no.2 Puyang Town Xiaoshan District หางโจว เจ้อเจียง ประเทศจีน 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
