
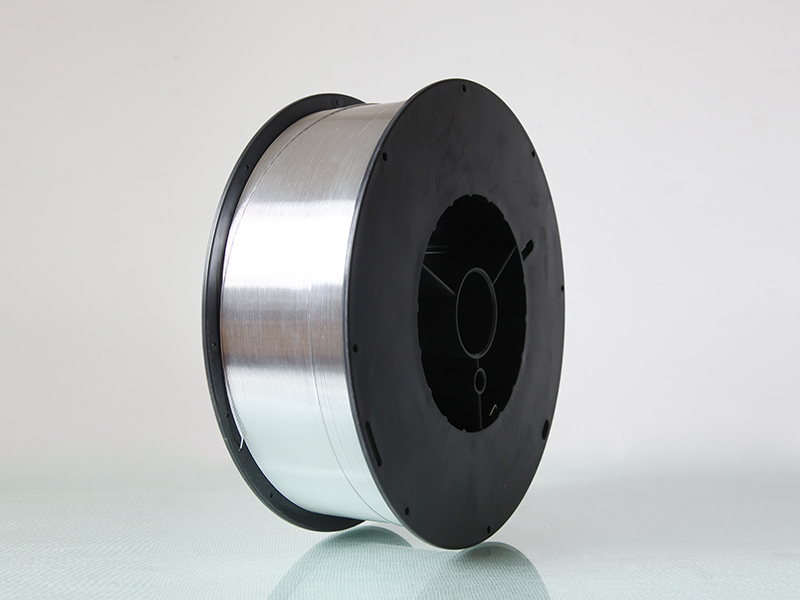
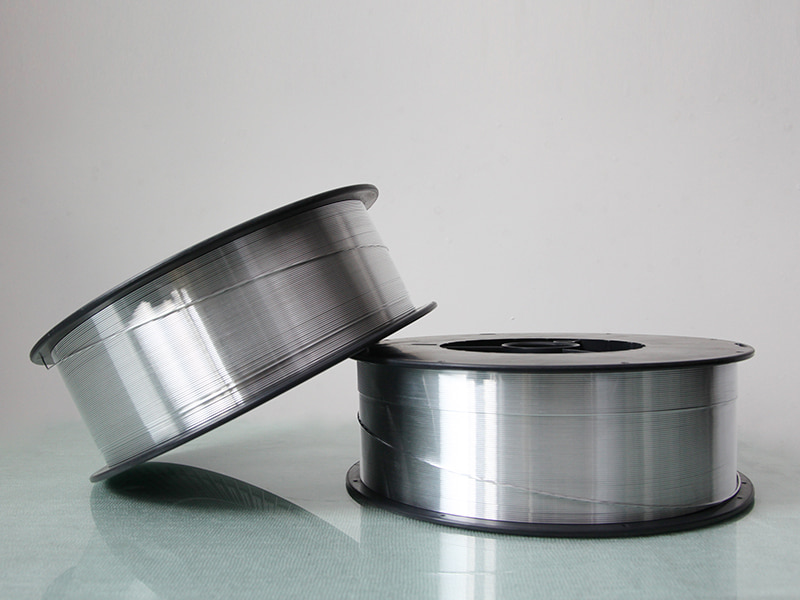
ลวดเชื่อมอลูมิเนียม
ER5154 ลวดโลหะผสม Al-Mg
ลวดโลหะผสม Al-Mg เกรด 5154 ใช้สำหรับถักสายโคแอกเซียลเพื่อเป็นเกราะป้องกันประสิทธิภาพดี
การใช้งานหลัก: สายโคแอกเซียลแบบยืดหยุ่น, สายเสียงและวิดีโอที่หลากหลาย, สายสัญญาณรถยนต์, สายเคเบิลเครือข่าย, สายส่งข้อมูลและอื่น ๆ
E-mail: rich@chinayinyu.com
ติดต่อเรา
รายละเอียดสินค้า
อัล-Mg4.5Mn
ER5154 ลวดเชื่อมอลูมิเนียม
ระบบแมกนีเซียม-แมงกานีส | เกรดมารีนและโครงสร้าง
3.1-3.9%
แมกนีเซียม
0.15-0.5%
แมงกานีส
275-320 เมกะปาสคาล
ช่วงแรงดึง
ER5154 เป็นโลหะตัวเติมโลหะผสมแมกนีเซียม-แมงกานีสที่มีแมกนีเซียม 3.1% ถึง 3.9% พร้อมการควบคุมการเติมแมงกานีส 0.15% ถึง 0.5% ส่วนประกอบนี้ให้ความแข็งแรงขณะเชื่อมที่สูงกว่าเมื่อเทียบกับทางเลือกอื่น ER4043 หรือ ER5356 เมื่อเชื่อมกับวัสดุฐานซีรีส์ 5xxx ปริมาณแมงกานีสช่วยปรับปรุงโครงสร้างของเกรนในคราบเชื่อม เพิ่มความเหนียวและต้านทานความล้า ER5154 รักษาคุณสมบัติทางกลในอุณหภูมิการใช้งานตั้งแต่ -196°C ถึง 65°C รองรับการใช้งานแบบไครโอเจนิกและการใช้งานทางทะเล ระบบโลหะผสมมีความคงตัวในการเสื่อมสภาพตามธรรมชาติโดยไม่ต้องมีข้อกำหนดด้านความร้อน
โซลิดัส: 570°C
ของเหลว: 640°C
การยืดตัว: 16-20%
ความแข็ง: 75-85 HB
กรอบประสิทธิภาพทางเทคนิค
M
การเก็บรักษาความแข็งแรงหลังการเชื่อม
ส่วนผสมของแมกนีเซียม-แมงกานีสจะรักษาความต้านทานแรงดึงของโลหะพื้นฐานได้ 90-95% ในสภาพที่มีการเชื่อม ไม่จำเป็นต้องมีอายุเทียมหลังการเชื่อมสำหรับงานโครงสร้าง
C
โปรไฟล์ความต้านทานการกัดกร่อน
ความคงตัวของชั้นออกไซด์แบบพาสซีฟในการทดสอบสเปรย์เกลือเกิน 2,000 ชั่วโมงต่อ ASTM B117 ความต้านทานต่อการโจมตีตามขอบเกรนในสภาพแวดล้อมที่มีคลอไรด์เทียบเท่ากับโลหะผสมพื้นฐาน 5154
T
เสถียรภาพทางความร้อน
การคงคุณสมบัติทางกลที่อุณหภูมิสูงขึ้น (150°C เป็นเวลา 1,000 ชั่วโมง) แสดงให้เห็นว่าความต้านทานแรงดึงสูงสุดลดลงน้อยกว่า 8%
W
ความสมบูรณ์ของโลหะเชื่อม
ปริมาณไฮโดรเจนที่ควบคุมต่ำกว่า 0.12 มล. ต่ออะลูมิเนียม 100 กรัม ทำให้เกิดรอยเชื่อมคุณภาพระดับ I ด้วยการถ่ายภาพรังสีโดยไม่มีความพรุนของเส้นกึ่งกลางหรือรอยแยกขนาดเล็ก
ข้อมูลข้อกำหนด
เส้นผ่านศูนย์กลางเสนอขาย
0.8มม. | 1.0มม. | 1.2มม. | 1.6มม. | 2.0มม
ความอดทน 0 / -0.008 มม
สภาพพื้นผิว
อัลตราโซนิกโกนอย่างแม่นยำล้างไขมัน
สารหล่อลื่นตกค้าง: ต่ำกว่า 0.003 กรัม/กก
ระบบบรรจุภัณฑ์
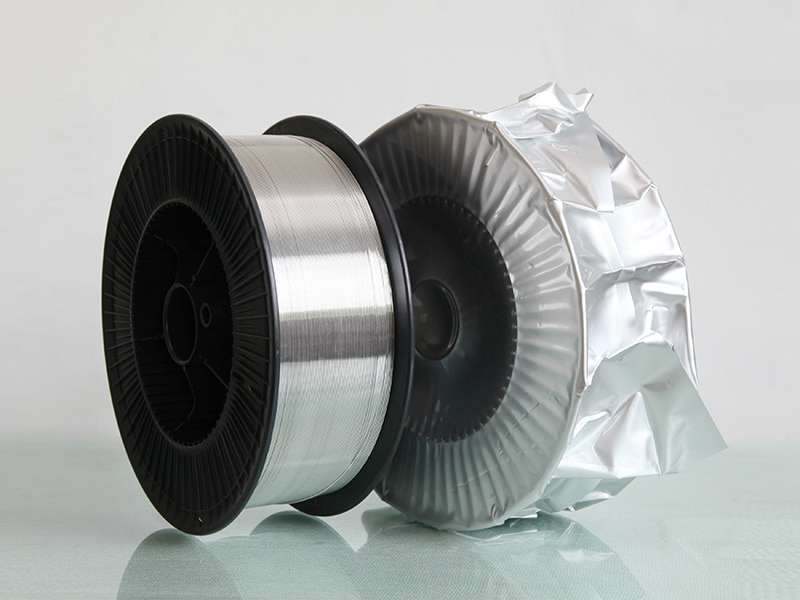
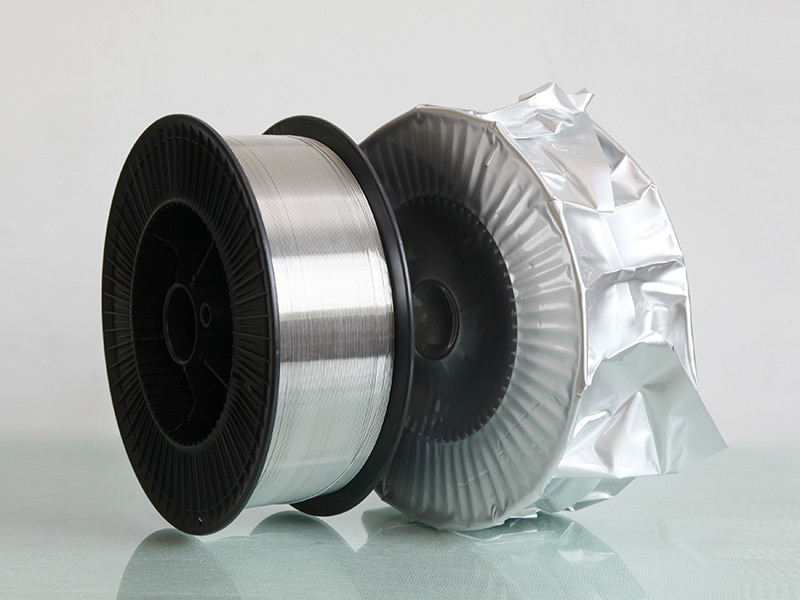
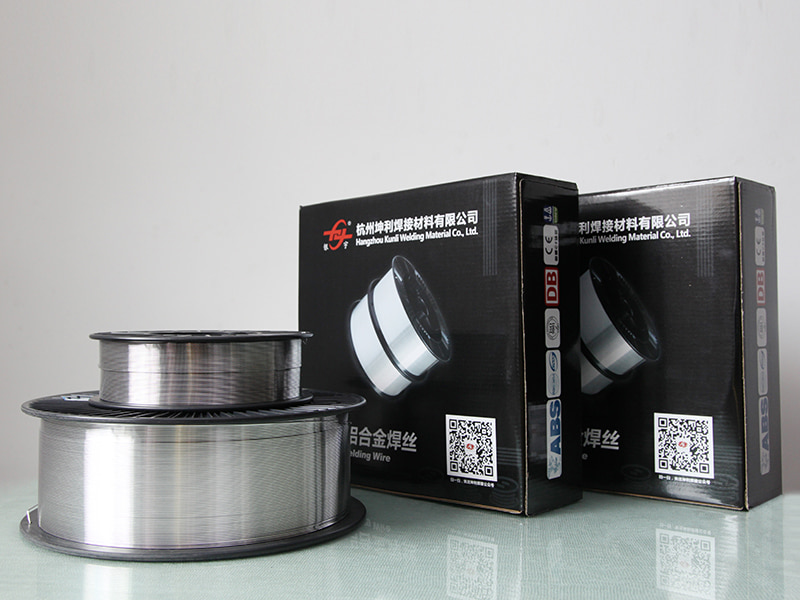
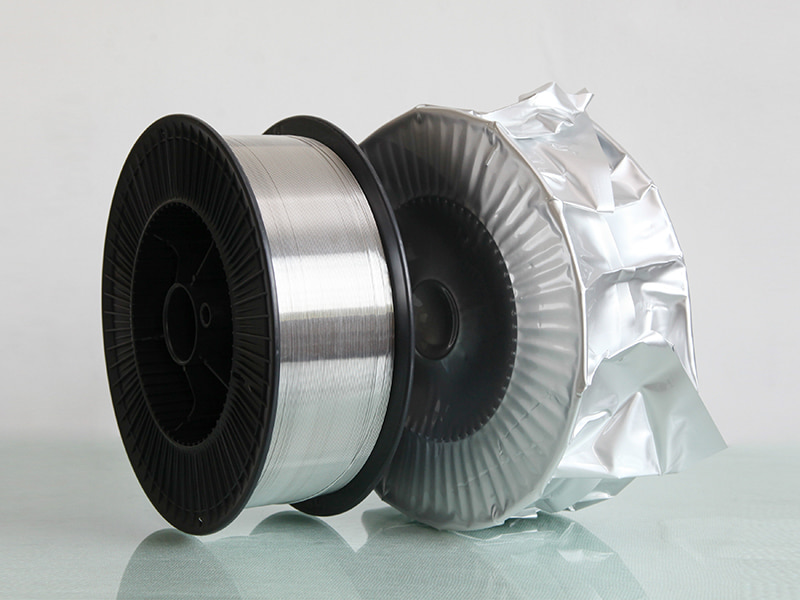
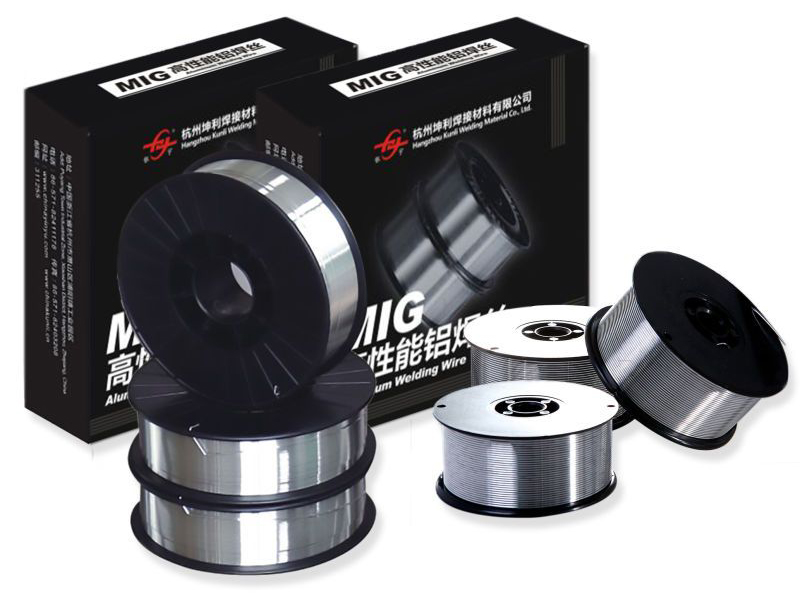
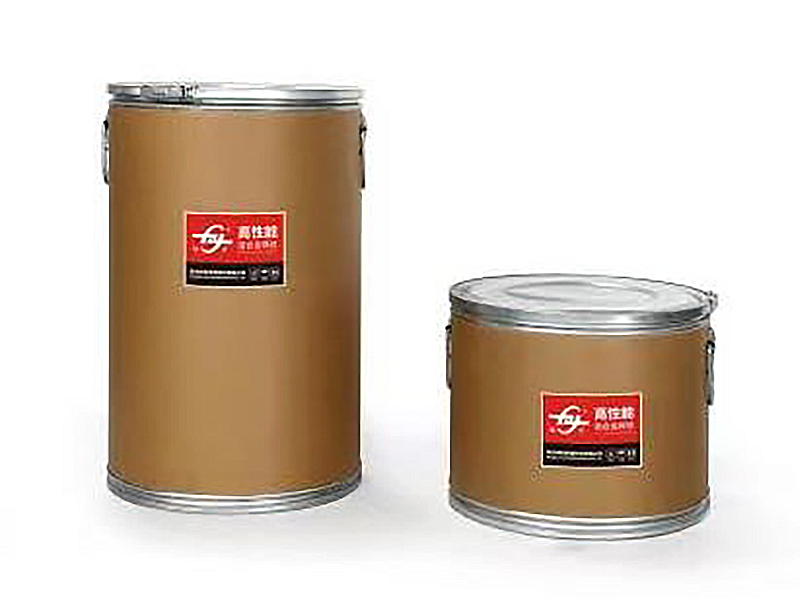
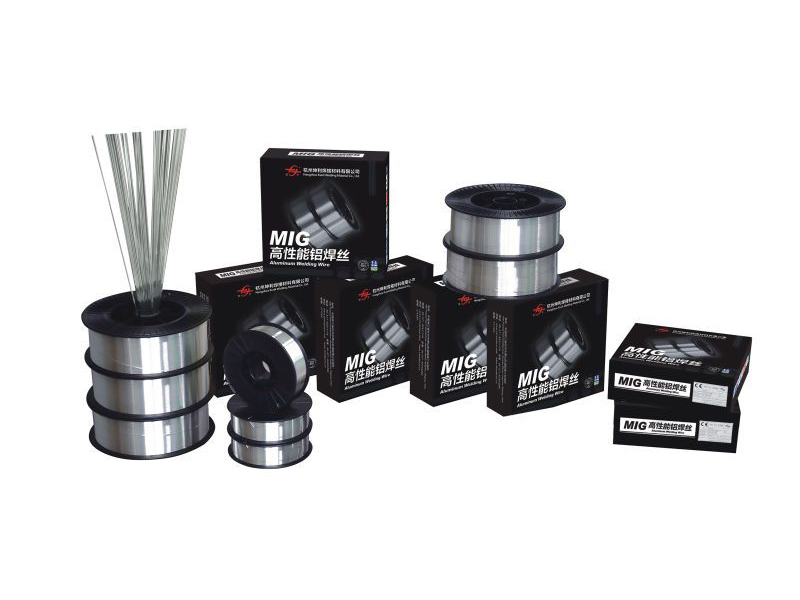
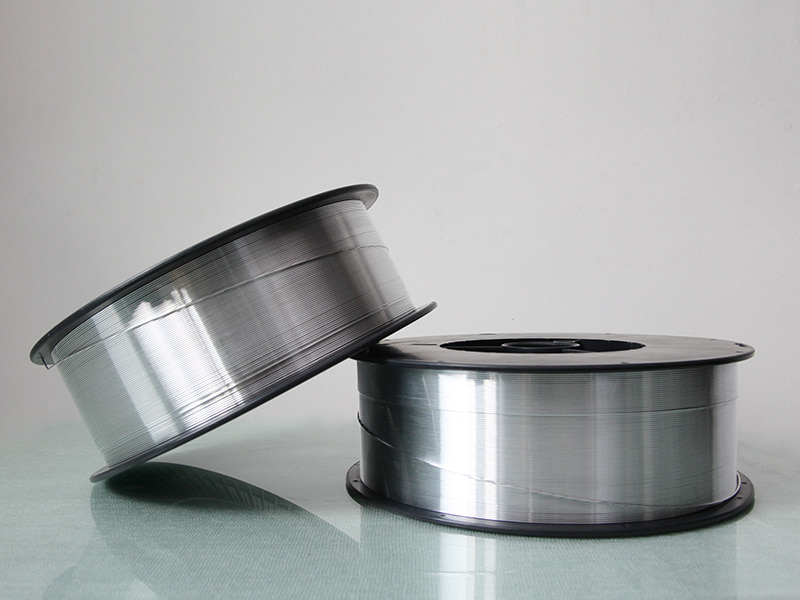
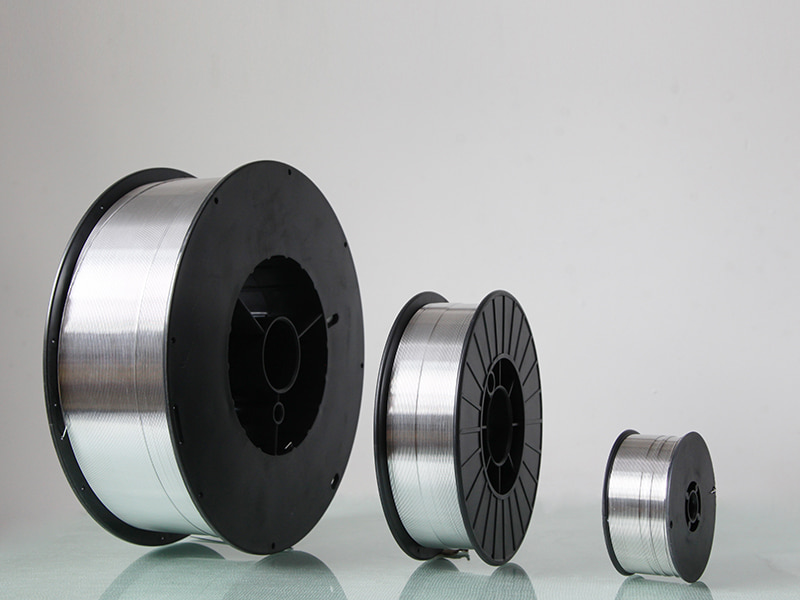
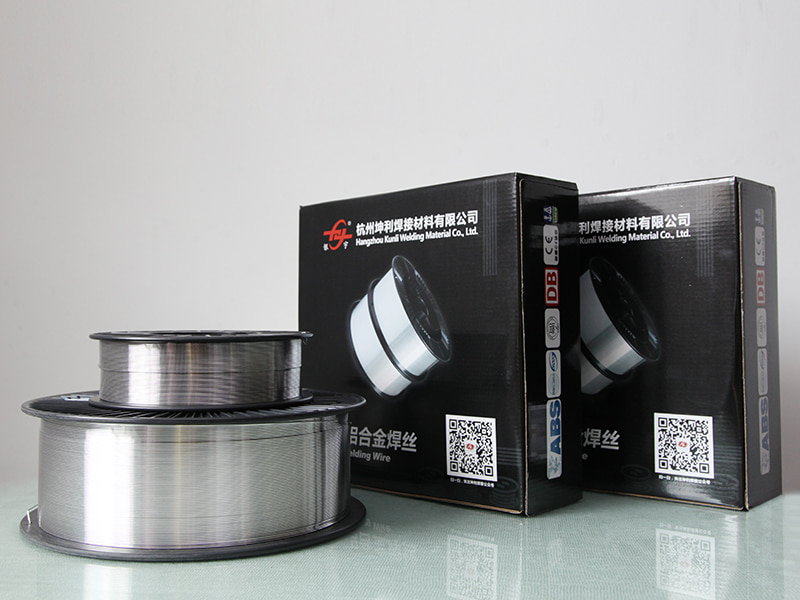
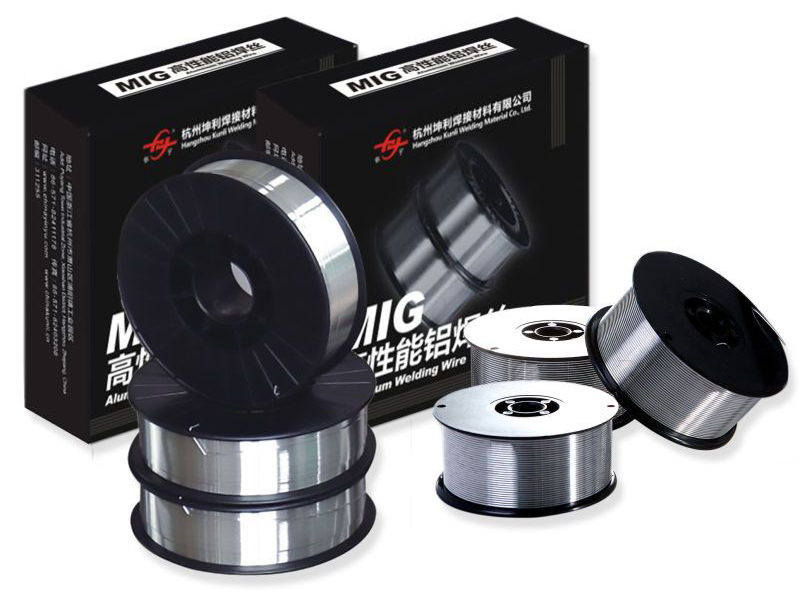
แกนพลาสติก D300 (7 กก.) · ถัง K355 (50 กก.) · ถังจ่าย (200 กก.)
แผลเป็นชั้นพร้อมการควบคุมการโค้งงอแบบย้อนกลับ
การรับรอง
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · การอนุมัติ ABS Marine
ได้รับการอนุมัติประเภท DNV-GL
ข้อกำหนดการป้องกัน
อาร์กอน 100% (10-25 ลิตร/นาที) หรือส่วนผสม Ar-He (75/25)
จุดน้ำค้างต่ำกว่า -40°C
แคตตาล็อกแอปพลิเคชันภาคสนาม
การก่อสร้างทางทะเล
ตัวเรืออะลูมิเนียมเชื่อม แผงโครงสร้างส่วนบน เรือขนย้ายลูกเรือนอกชายฝั่ง การผลิตถังขนส่งสินค้า LNG
อุปกรณ์ไครโอเจนิกส์
ถังเก็บก๊าซธรรมชาติเหลว เรือขนส่งออกซิเจน/ไนโตรเจน สายการผลิตสารเคมีที่อุณหภูมิต่ำ
การขนส่งหนัก
รถพ่วงบรรทุกน้ำมันอะลูมิเนียม รถรางฮอปเปอร์ ตัวรถบรรทุก ส่วนประกอบโครงตู้คอนเทนเนอร์
การเชื่อมโครงสร้าง
พื้นสะพาน บูมเครน ระบบอาคารแบบโมดูลาร์ ส่วนประกอบติดตั้งเพิ่มเติมเกี่ยวกับแผ่นดินไหว
ระบบป้องกัน
ตัวรถหุ้มเกราะ อุปกรณ์ประกอบเรือ ชุดประกอบขีปนาวุธ โมดูลสะพานทางยุทธวิธี
ขั้นตอนการเชื่อมและการแก้ไขปัญหา
การเลือกพารามิเตอร์
สำหรับลวดขนาดเส้นผ่านศูนย์กลาง 1.2 มม.: แรงดันไฟฟ้า 20-24V, กระแสไฟ 120-180A, ความเร็วในการป้อนลวด 4.5-7.5 ม./นาที รักษาปลายหน้าสัมผัสให้ห่างจากการทำงาน 12-18 มม. ใช้เทคนิคการดันด้วยมุมการเคลื่อนที่ 10-15 องศา
การเตรียมการร่วมกัน
ขจัดออกไซด์ของพื้นผิวออกจากบริเวณรอยเชื่อมโดยใช้แปรงสแตนเลสสำหรับอลูมิเนียมโดยเฉพาะ ทำความสะอาดด้วยอะซิโตนเพื่อกำจัดสารไฮโดรคาร์บอนที่ตกค้าง สำหรับแผ่นที่มีความหนามากกว่า 8 มม. ให้อุ่นที่อุณหภูมิ 100-120°C เพื่อลดอัตราการเย็นตัว
การควบคุมความพรุน
ตรวจสอบท่อก๊าซป้องกันว่ามีรอยรั่วหรือไม่ ตรวจสอบอัตราการไหลของก๊าซด้วยโรตามิเตอร์ เก็บสายไฟไว้ในสภาพแวดล้อมที่มีการควบคุมความชื้นต่ำกว่า 55% RH เปลี่ยนปลายสัมผัสหากรูสึกหรอเกินขนาดเกิน 0.1 มม.
การป้องกันการแคร็ก
หลีกเลี่ยงโปรไฟล์ลูกปัดเว้าโดยการรักษาป้อนลวดให้เพียงพอ สำหรับข้อต่อที่ถูกยึด ให้ลดอุณหภูมิระหว่างทางให้ต่ำกว่า 150°C ใช้ลำดับการเชื่อมด้านหลังสำหรับการประกอบตะเข็บยาว
ปัญหาความเสถียรของส่วนโค้ง
ตรวจสอบสภาพร่องม้วนตัวขับ เปลี่ยนซับเทฟลอนหลังจากใช้ลวดไป 150 กก. ตรวจสอบการเชื่อมต่อไฟฟ้าที่แคลมป์ทำงานและคบเพลิง ใช้รูปคลื่นพัลส์สำหรับตำแหน่งการเชื่อมในแนวตั้ง
การตรวจสอบหลังการเชื่อม
ทำการทดสอบการแทรกซึมของสีย้อมเพื่อหารอยแตกที่พื้นผิว การตรวจอัลตราโซนิกเพื่อหาข้อบกพร่องภายใน ทำการทดสอบการโค้งงอตามข้อกำหนดเฉพาะของ AWS B4.0 สำหรับคุณสมบัติของขั้นตอน
⛭
คำสั่งด้านซัพพลายเชนและการจัดเก็บ
การรับการตรวจสอบ
ตรวจสอบสภาพของสปูลและความสมบูรณ์ของซีลสุญญากาศ ตรวจสอบใบรับรองแบทช์สำหรับการวิเคราะห์ทางเคมีและผลการทดสอบทางกล ปฏิเสธบรรจุภัณฑ์ที่มีความชื้นหรือความเสียหายทางกายภาพ
สภาพคลังสินค้า
เก็บที่อุณหภูมิ 10-30°C โดยมีช่วงความชื้น 30-55% รักษาระยะห่างจากผนังภายนอก 1 เมตร หลีกเลี่ยงการวางซ้อนสูงเกิน 4 พาเลท ใช้การหมุนเวียนสินค้าคงคลังเข้าก่อนออกก่อน
การจัดการอายุการเก็บรักษา
บรรจุภัณฑ์ที่ยังไม่เปิด: 36 เดือนนับจากวันผลิต แกนม้วนแบบเปิด: ใช้ภายใน 120 ชั่วโมงเมื่อจัดเก็บในสภาพแวดล้อมของโรงงาน สำหรับแกนม้วนบางส่วนในระยะยาว ให้ใช้ตู้แห้งที่อุณหภูมิ 35-45°C
การจัดการโปรโตคอล
ใช้ถุงมือผ้าฝ้ายที่สะอาดเมื่อใส่ลวดเข้าไปในตัวป้อน ป้องกันการสัมผัสกับน้ำมัน จาระบี หรือละอองน้ำหล่อเย็น ห้ามวางแกนม้วนบนพื้นโรงปฏิบัติงานที่สกปรก คืนฝาครอบป้องกันหลังการเปลี่ยนแต่ละครั้ง
ข้อมูลทางเทคนิคทั้งหมดแสดงถึงค่าทั่วไปที่ได้รับจากการทดสอบในห้องปฏิบัติการที่มีการควบคุม ประสิทธิภาพที่แท้จริงขึ้นอยู่กับพารามิเตอร์การเชื่อมเฉพาะ สภาพวัสดุฐาน รูปทรงของข้อต่อ และระดับทักษะของผู้ปฏิบัติงาน คุณสมบัติทางกลควรได้รับการตรวจสอบผ่านการทดสอบคุณสมบัติตามขั้นตอน
ER5154 ลวดโลหะผสม Al-Mg
มาจากจีน,
การตลาดสู่โลก
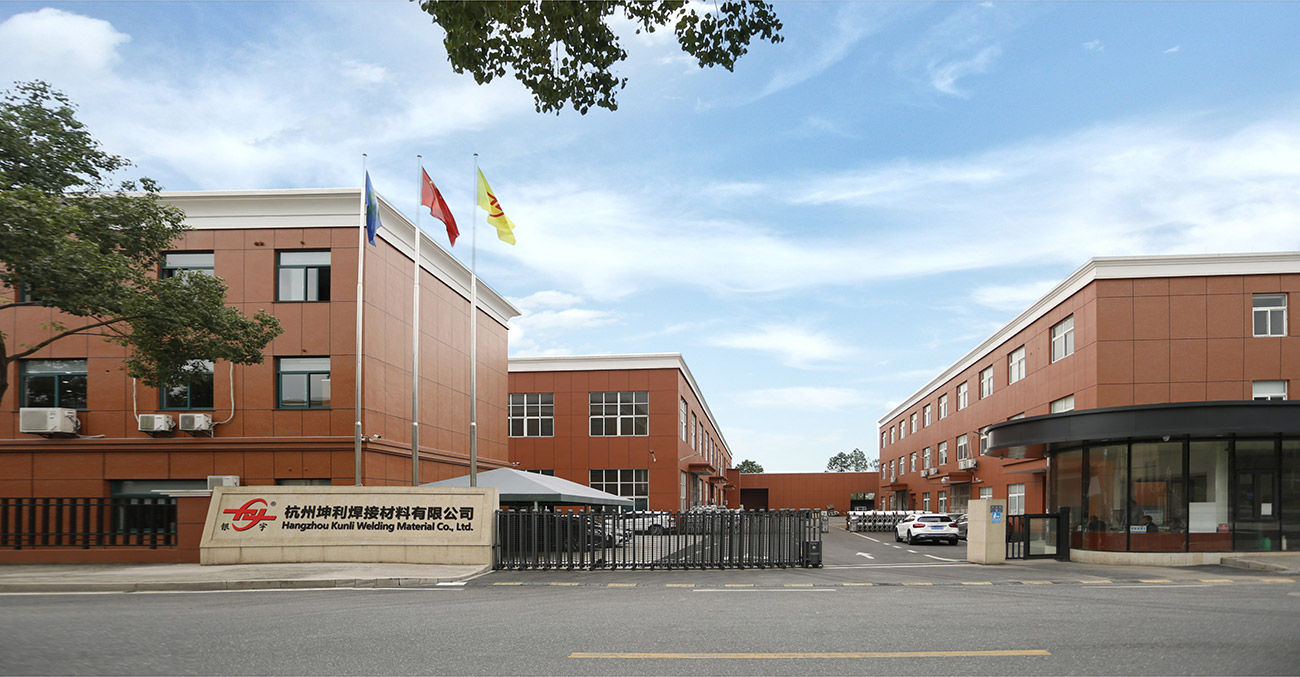
Hangzhou Kunli welding materials Co., Ltd. ตั้งอยู่ในเขตอุตสาหกรรมของ Puyang Town,
Xiaoshan District, Hangzhou, Zhejiang Province เป็นเทคโนโลยีขั้นสูงและประสิทธิภาพสูง
จีน ER5154 ลวดโลหะผสม Al-Mg ผู้ผลิต และ
ขายส่ง ER5154 ลวดโลหะผสม Al-Mg ผู้จัดหา. บริษัทมีประสบการณ์มากกว่า 20 ปีในการผลิตลวดเชื่อมอลูมิเนียม โดยมีอุปกรณ์การผลิตลวดเชื่อมอลูมิเนียมอัลลอยด์ขั้นสูงระดับสากล อุปกรณ์ทดสอบที่สมบูรณ์ กระบวนการผลิตที่มั่นคง และระบบการควบคุมคุณภาพที่เข้มงวด ที่มีประสิทธิภาพสูง OEM/ODM ER5154 ลวดโลหะผสม Al-Mg ที่ผลิตโดยบริษัทได้ผ่านการรับรองอย่างเป็นทางการจากนานาประเทศ เช่น DB, CE, ABS, DNV, CCS เป็นต้น เรามีกำลังการผลิตมากกว่า 200 ล้านตันต่อเดือน และ 50% ถูกส่งออกไปยังกว่า 30 ประเทศ เช่น สหรัฐอเมริกา เม็กซิโก เอเชียตะวันออกเฉียงใต้ ญี่ปุ่น เกาหลี ออสเตรเลีย นิวซีแลนด์ และอื่นๆ
-

30+
ใช้ในภาคเทคโนโลยีอุตสาหกรรมหนัก
-

35
ปีแห่งประสบการณ์การวิจัยและพัฒนา
-

200+
สถาบัน R & D ขนาดใหญ่ที่ให้ความร่วมมือ
-

20+
ประเทศและภูมิภาคการค้าทั่วโลก
มาจากประเทศจีน,
การตลาดสู่โลก
ผู้ปฏิบัติงานภาคสนามของเรามากกว่า 90% มีพื้นฐานการศึกษาด้านวิชาชีพและด้านเทคนิค และมีประสบการณ์หลายปีในการประมวลผลและประกอบอุปกรณ์ เป็นเพราะทีมงานที่มีความสามัคคี ทุ่มเท เป็นผู้บุกเบิก มีทักษะและประสบการณ์ จึงทำให้เทคโนโลยีและผลิตภัณฑ์ของบริษัทได้รับการปรับปรุงและปรับปรุงอย่างต่อเนื่อง


ได้รับการติดต่อ
ส่งข้อความถึงเรา
สินค้าที่เกี่ยวข้อง
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียมอัลลอยด์ 5154
-
 ดูเพิ่มเติม
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
-
 ดูเพิ่มเติม
ER4047 ลวดเชื่อมมิกอลูมิเนียม
-
 ดูเพิ่มเติม
ER5154 ลวดโลหะผสม Al-Mg
-
 ดูเพิ่มเติม
ER5087 ลวดเชื่อมอลูมิเนียมแมกนีเซียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5183
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5356
-
 ดูเพิ่มเติม
ER5554 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER5556 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER1100
-
 ดูเพิ่มเติม
ER5754 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER2319 ลวดเชื่อมอลูมิเนียม
::: ข่าวล่าสุด :::
-
Why Is ER5554 Welding Wire Used for Certain...
Aug 26, 2026
การเชื่อมอลูมิเนียมดูค่อนข้างตรงไปตรงมาเมื่อมองจากระยะไกล วัสดุนี้มีน้ำหนักเบา ขึ้นรูปได้ง่าย และปรากฏให้เห็นทุกที่ในโครงสร...
-
What Welding Conditions Matter for 5183 Alu...
Aug 24, 2026
จากระยะไกล การเชื่อมอลูมิเนียมดูเรียบง่ายพอ — ป้อนลวด ตีส่วนโค้ง และเคลื่อนไปตามตะเข็บ เมื่อก้าวเข้าสู่พื้นที่การผลิตจริง แ...
-
How Do Aluminum Welding Wire Types Differ A...
Aug 19, 2026
ช่างเชื่อมคนหนึ่งยืนอยู่บนม้านั่ง มองดูแกนลวดอะลูมิเนียมสามแกนที่แทบจะเหมือนกันทั้งหมด รู้ดีว่าการเลือกฟิลเลอร์อาจสร้างความ...
-
What Welding Defects Can 4943 Aluminum Weld...
Aug 17, 2026
ช่างเชื่อมที่ถอยออกจากข้อต่ออลูมิเนียมที่เสร็จแล้ว เพียงแต่พบว่ามีรูพรุนกระจายไปตามลูกปัดหรือมีรอยแตกแนวเส้นผมที่พาดนิ้วเท้...
-
Aluminum Welding Wire Quality Control Proce...
Aug 26, 2026
การควบคุมคุณภาพลวดเชื่อมอะลูมิเนียม: จุดที่ปัญหาการเชื่อมส่วนใหญ่เริ่มต้นขึ้นจริง ช่างประกอบที่เชื่อมแผ่นมารีน 508...
-
How Aluminum Welding Wire Is Made: Full Man...
Aug 18, 2026
ลวดเชื่อมสองเส้นสามารถมีชื่อโลหะผสมเหมือนกัน มีเส้นผ่านศูนย์กลางเท่ากันบนฉลาก และมีการจัดหมวดหมู่ AWS เหมือนกัน แต่ลวดเช...
ส่วนขยายข้อมูลอุตสาหกรรม
ข้อมูลเพิ่มเติมเกี่ยวกับ ER5154 ลวดโลหะผสม Al-Mg
ลวดโลหะผสม Al-Mg ER5154 – ตัวเติมที่มีความแม่นยำสำหรับการเชื่อมทางทะเล ไครโอเจนิก และการเชื่อมโครงสร้าง
ในฐานะที่เป็น ผู้ผลิต Er5154 Almg Alloy Wire.html เราจับคู่การกำหนดค่าผลิตภัณฑ์กับแอปพลิเคชัน ขีดจำกัดการดำเนินงาน อินเทอร์เฟซ และเกณฑ์การยอมรับที่กำหนดไว้สำหรับแต่ละโครงการ
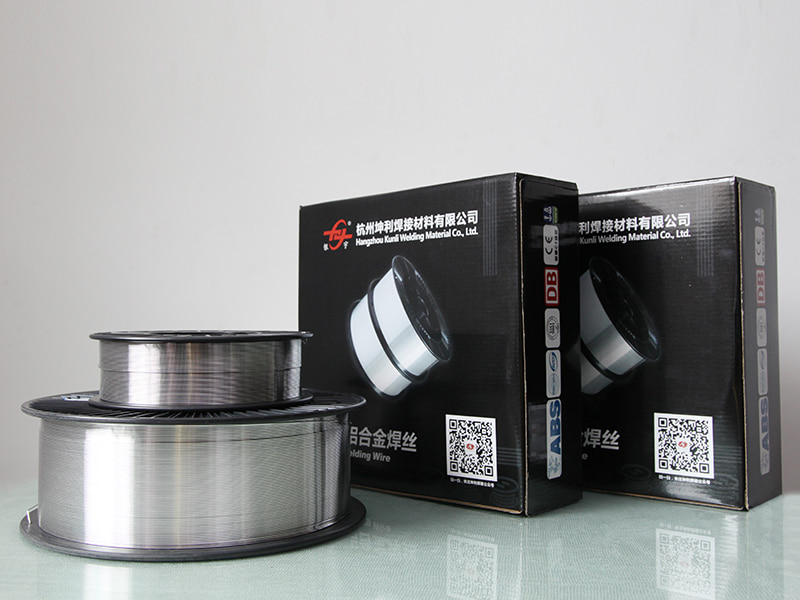
Hangzhou Kunli Welding Materials Co., Ltd. เป็นผู้ผลิตและจำหน่ายลวดโลหะผสม Al-Mg ER5154 ที่มีเทคโนโลยีสูง ซึ่งออกแบบมาเพื่อการใช้งานที่มีความต้องการสูง ซึ่งความแข็งแรง ความต้านทานการกัดกร่อน และความสมบูรณ์ของการเชื่อมไม่สามารถต่อรองได้ ด้วยประสบการณ์กว่า 20 ปีในการผลิตลวดโลหะผสมอะลูมิเนียม เราจัดหาโลหะเติมแมกนีเซียม-แมงกานีสนี้ให้กับอู่ต่อเรือ ผู้ผลิตอุปกรณ์แช่แข็ง ผู้ผลิตการขนส่งหนัก และผู้รับเหมาเหล็กโครงสร้างทั่วโลก
สาย ER5154 ของเราตรงตามมาตรฐาน AWS A5.10 และ ISO 18273 S Al 5154 พร้อมใบรับรองต่างๆ เช่น DB, CE, ABS, DNV และ CCS เราผลิตได้มากกว่า 200 เมตริกตันต่อเดือน โดยส่งออก 50% ไปยังกว่า 30 ประเทศ ในฐานะที่เป็น ขายส่งโรงงานลวดโลหะผสม Al-Mg ER5154 เราผสมผสานการผลิตขั้นสูงเข้ากับการควบคุมคุณภาพอย่างเข้มงวดเพื่อมอบประสิทธิภาพการทำงานแบบชุดต่อชุดที่สม่ำเสมอ
ภาพรวมผลิตภัณฑ์
ER5154 เป็นโลหะตัวเติมโลหะผสมแมกนีเซียม-แมงกานีสที่มีแมกนีเซียม 3.1% ถึง 3.9% พร้อมการควบคุมการเติมแมงกานีส 0.15% ถึง 0.5% องค์ประกอบนี้ให้ความแข็งแรงขณะเชื่อมที่สูงกว่าเมื่อเทียบกับ ER4043 หรือ ER5356 เมื่อเชื่อมวัสดุฐานซีรีส์ 5xxx ปริมาณแมงกานีสช่วยปรับปรุงโครงสร้างของเกรนในคราบเชื่อม เพิ่มความเหนียวและต้านทานความล้า ER5154 รักษาคุณสมบัติทางกลในอุณหภูมิการใช้งานตั้งแต่ -196°C ถึง 65°C รองรับการใช้งานแบบไครโอเจนิกและการใช้งานทางทะเล ระบบโลหะผสมมีความคงตัวในการเสื่อมสภาพตามธรรมชาติโดยไม่ต้องมีข้อกำหนดด้านความร้อน
ข้อมูลจำเพาะที่สำคัญ
| คุณสมบัติ | ความคุ้มค่า |
|---|---|
| แมกนีเซียม (มก.) | 3.1% – 3.9% |
| แมงกานีส (Mn) | 0.15% – 0.5% |
| ช่วงแรงดึง | 275 – 320 เมกะปาสคาล |
| การยืดตัว | 16 – 20% |
| ความแข็ง | 75 – 85 ฮ |
| โซลิดัส/ลิควิดัส | 570°C / 640°C |
| เส้นผ่านศูนย์กลางเสนอขาย | 0.8 มม., 1.0 มม., 1.2 มม., 1.6 มม., 2.0 มม. (0 / -0.008 มม.) |
| สภาพพื้นผิว | แม่นยำโกนอัลตราโซนิกล้างไขมัน; สารหล่อลื่นตกค้างต่ำกว่า 0.003 กรัม/กก |
| บรรจุภัณฑ์ | แกนพลาสติก D300 (7 กก.), ถัง K355 (50 กก.), ถังจ่าย (200 กก.) |
| การรับรอง | AWS A5.10 ER5154, ISO 18273 อัล 5154, ABS, DNV-GL |
แอปพลิเคชันพอดี
ER5154 ได้รับการออกแบบมาสำหรับการเชื่อมอลูมิเนียมอัลลอยด์ซีรีส์ 5xxx โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมที่ความต้านทานการกัดกร่อนและความเหนียวที่อุณหภูมิต่ำเป็นสิ่งสำคัญ ปริมาณแมกนีเซียมได้รับการปรับให้เหมาะสมเพื่อป้องกันอาการแพ้และการกัดกร่อนตามขอบเกรน ทำให้เป็นตัวเลือกที่ต้องการสำหรับโครงสร้างทางทะเลและนอกชายฝั่ง
- การก่อสร้างทางทะเล: ตัวเรืออะลูมิเนียมเชื่อม แผงโครงสร้างส่วนบน เรือขนย้ายลูกเรือนอกชายฝั่ง การผลิตถังขนส่งสินค้า LNG
- อุปกรณ์ไครโอเจนิค: ถังเก็บก๊าซธรรมชาติเหลว เรือขนส่งออกซิเจน/ไนโตรเจน สายการผลิตสารเคมีที่อุณหภูมิต่ำ
- การขนส่งหนัก: รถพ่วงบรรทุกน้ำมันอะลูมิเนียม รถรางฮอปเปอร์ ตัวรถบรรทุก ส่วนประกอบโครงตู้คอนเทนเนอร์
- การเชื่อมโครงสร้าง: พื้นสะพาน บูมเครน ระบบอาคารแบบโมดูลาร์ ส่วนประกอบติดตั้งเพิ่มเติมเกี่ยวกับแผ่นดินไหว
- ระบบป้องกัน: ตัวรถหุ้มเกราะ อุปกรณ์ของกองทัพเรือ ชุดประกอบขีปนาวุธ โมดูลสะพานทางยุทธวิธี
กรอบประสิทธิภาพทางเทคนิค
- การเก็บรักษาความแข็งแรงหลังการเชื่อม: รักษาความต้านทานแรงดึงของโลหะฐานได้ 90-95% ในสภาพการเชื่อม ไม่จำเป็นต้องมีอายุเทียมหลังการเชื่อม
- รายละเอียดความต้านทานการกัดกร่อน: ความคงตัวของชั้นออกไซด์แบบพาสซีฟในการทดสอบสเปรย์เกลือเกิน 2,000 ชั่วโมงต่อ ASTM B117 ความต้านทานต่อการโจมตีตามขอบเกรนในสภาพแวดล้อมที่มีคลอไรด์เทียบเท่ากับโลหะผสมพื้นฐาน 5154
- เสถียรภาพทางความร้อน: การคงคุณสมบัติทางกลที่อุณหภูมิสูงขึ้น (150°C เป็นเวลา 1,000 ชั่วโมง) แสดงให้เห็นว่าความต้านทานแรงดึงสูงสุดลดลงน้อยกว่า 8%
- ความสมบูรณ์ของโลหะเชื่อม: ปริมาณไฮโดรเจนที่ควบคุมต่ำกว่า 0.12 มล. ต่ออะลูมิเนียม 100 กรัม ทำให้เกิดรอยเชื่อมคุณภาพระดับ I ด้วยการถ่ายภาพรังสีโดยไม่มีความพรุนของเส้นกึ่งกลางหรือรอยแยกขนาดเล็ก
ขั้นตอนการเชื่อมและการแก้ไขปัญหา
สำหรับลวดขนาดเส้นผ่านศูนย์กลาง 1.2 มม. พารามิเตอร์ทั่วไปคือแรงดันไฟฟ้า 20-24V กระแสไฟ 120-180A ความเร็วในการป้อนลวด 4.5-7.5 ม./นาที รักษาปลายหน้าสัมผัสให้ห่างจากการทำงาน 12-18 มม. ใช้เทคนิคการดันด้วยมุมการเคลื่อนที่ 10-15 องศา
การเตรียมการร่วมกัน: ขจัดออกไซด์ของพื้นผิวออกจากบริเวณรอยเชื่อมโดยใช้แปรงสแตนเลสสำหรับอลูมิเนียมโดยเฉพาะ ทำความสะอาดด้วยอะซิโตนเพื่อกำจัดสารไฮโดรคาร์บอนที่ตกค้าง สำหรับแผ่นที่มีความหนามากกว่า 8 มม. ให้อุ่นที่อุณหภูมิ 100-120°C เพื่อลดอัตราการเย็นตัว
การควบคุมความพรุน: ตรวจสอบท่อก๊าซป้องกันว่ามีรอยรั่วหรือไม่ ตรวจสอบอัตราการไหลของก๊าซด้วยโรตามิเตอร์ เก็บสายไฟไว้ในสภาพแวดล้อมที่มีการควบคุมความชื้นต่ำกว่า 55% RH เปลี่ยนปลายสัมผัสหากรูสึกหรอเกินขนาดเกิน 0.1 มม.
การป้องกันการแคร็ก: หลีกเลี่ยงโปรไฟล์ลูกปัดเว้าโดยการรักษาป้อนลวดให้เพียงพอ สำหรับข้อต่อที่ถูกยึด ให้ลดอุณหภูมิระหว่างทางให้ต่ำกว่า 150°C ใช้ลำดับการเชื่อมด้านหลังสำหรับการประกอบตะเข็บยาว
ปัญหาความเสถียรของส่วนโค้ง: ตรวจสอบสภาพร่องม้วนตัวขับ เปลี่ยนซับเทฟลอนหลังจากใช้ลวดไป 150 กก. ตรวจสอบการเชื่อมต่อไฟฟ้าที่แคลมป์ทำงานและคบเพลิง ใช้รูปคลื่นพัลส์สำหรับตำแหน่งการเชื่อมในแนวตั้ง
การตรวจสอบหลังการเชื่อม: ทำการทดสอบการแทรกซึมของสีย้อมเพื่อหารอยแตกที่พื้นผิว การตรวจอัลตราโซนิกเพื่อหาข้อบกพร่องภายใน ทำการทดสอบการโค้งงอตามข้อกำหนดเฉพาะของ AWS B4.0 สำหรับคุณสมบัติของขั้นตอน
คำสั่งด้านซัพพลายเชนและการจัดเก็บ
การรับการตรวจสอบ: ตรวจสอบสภาพของสปูลและความสมบูรณ์ของซีลสุญญากาศ ตรวจสอบใบรับรองแบทช์สำหรับการวิเคราะห์ทางเคมีและผลการทดสอบทางกล ปฏิเสธบรรจุภัณฑ์ที่มีความชื้นหรือความเสียหายทางกายภาพ
เงื่อนไขคลังสินค้า: เก็บที่อุณหภูมิ 10-30°C โดยมีช่วงความชื้น 30-55% รักษาระยะห่างจากผนังภายนอก 1 เมตร หลีกเลี่ยงการวางซ้อนสูงเกิน 4 พาเลท ใช้การหมุนเวียนสินค้าคงคลังเข้าก่อนออกก่อน
การจัดการอายุการเก็บรักษา: บรรจุภัณฑ์ที่ยังไม่เปิด: 36 เดือนนับจากวันผลิต แกนม้วนแบบเปิด: ใช้ภายใน 120 ชั่วโมงเมื่อจัดเก็บในสภาพแวดล้อมของโรงงาน สำหรับแกนม้วนบางส่วนในระยะยาว ให้ใช้ตู้แห้งที่อุณหภูมิ 35-45°C
การจัดการโปรโตคอล: ใช้ถุงมือผ้าฝ้ายที่สะอาดเมื่อใส่ลวดเข้าไปในตัวป้อน ป้องกันการสัมผัสกับน้ำมัน จาระบี หรือละอองน้ำหล่อเย็น ห้ามวางแกนม้วนบนพื้นโรงปฏิบัติงานที่สกปรก คืนฝาครอบป้องกันหลังการเปลี่ยนแต่ละครั้ง
การประกันคุณภาพและการปฏิบัติตามข้อกำหนด
โรงงานผลิตของเรามีสายการผลิตที่ทันสมัยในระดับสากลและห้องปฏิบัติการทดสอบที่สมบูรณ์ รวมถึง SHIMADZU PDA 5500-Optical emission spectrograph, LEICA DM2550 Metallographic Microscope และระบบหุ่นยนต์เชื่อม OTC A-V6 แต่ละชุดได้รับการวิเคราะห์องค์ประกอบทางเคมี การทดสอบทางกล และการตรวจสอบประสิทธิภาพการเชื่อม เพื่อให้มั่นใจว่าสอดคล้องกับ AWS A5.10 และ ISO 18273
เรามีใบรับรองต่างๆ เช่น DB, CE, ABS, DNV และ CCS และระบบการจัดการคุณภาพของเราคือ ISO9001, ISO14000 และ ISO18001 ความร่วมมืออย่างใกล้ชิดของเรากับ Beijing Nonferrous Metals Research Institute และ Central South University สนับสนุนการพัฒนาโลหะผสมอย่างต่อเนื่องและการเพิ่มประสิทธิภาพกระบวนการ
ข้อมูลที่เราใช้กำหนดค่าโซลูชันของคุณ
เพื่อเตรียมใบเสนอราคาและการกำหนดค่าผลิตภัณฑ์ที่แม่นยำ เราจำเป็นต้องมีรายละเอียดโครงการต่อไปนี้:
- เกรดวัสดุฐานและความหนา
- กระบวนการเชื่อม (MIG, TIG หรืออัตโนมัติ)
- เส้นผ่านศูนย์กลางที่ต้องการและการตั้งค่าบรรจุภัณฑ์
- สภาพแวดล้อมการใช้งาน (ทางทะเล การแช่แข็งแบบแช่แข็ง โครงสร้าง ฯลฯ)
- ปริมาณการผลิตและกำหนดการส่งมอบ
- ข้อกำหนดการรับรองหรือเอกสารเฉพาะใดๆ
ทีมวิศวกรของเราจะแนะนำเกรดลวดและบรรจุภัณฑ์ที่เหมาะสมที่สุดเพื่อให้ตรงกับพารามิเตอร์การเชื่อมและมาตรฐานคุณภาพของคุณ
สินค้าที่เกี่ยวข้อง
สำรวจลวดเชื่อมอะลูมิเนียมทั้งหมดของเราเพื่อค้นหาลวดเชื่อมที่เหมาะกับการใช้งานของคุณ:
- ลวดเชื่อมอลูมิเนียม ER5356 – แมกนีเซียมสูงเพื่อเพิ่มความแข็งแรง
- ลวดเชื่อมอลูมิเนียม ER5183 – สำหรับซีรีส์ 5xxx ที่มีความเหนียวที่ดีขึ้น
- ลวดเชื่อมอลูมิเนียม ER5087 – สารตัวเติมความแข็งแรงสูงสำหรับโครงสร้างทางทะเล
- ลวดเชื่อมอลูมิเนียมซิลิคอน ER4043 – สำหรับซีรีส์ 6xxx และการซ่อมงานหล่อ
คำถามที่พบบ่อย
ความแตกต่างระหว่าง ER5154 และ ER5356 คืออะไร?
ER5154 มีแมกนีเซียมต่ำกว่า (3.1-3.9%) เมื่อเทียบกับ ER5356 (4.5-5.5%) ให้ความต้านทานการกัดกร่อนตามขอบเกรนได้ดีกว่าและมีเสถียรภาพที่ดีกว่าที่อุณหภูมิสูงกว่า 65°C ER5356 ให้ความต้านทานแรงดึงที่สูงกว่าแต่ไวต่ออาการแพ้ในสภาพแวดล้อมทางทะเลมากกว่า
ER5154 สามารถใช้กับการใช้งานแบบแช่แข็งได้หรือไม่
ใช่ ER5154 สามารถรักษาคุณสมบัติทางกลไว้ที่ -196°C ทำให้เหมาะสำหรับถัง LNG และอุปกรณ์แช่แข็งอื่นๆ ความเหนียวที่อุณหภูมิต่ำและความต้านทานการกัดกร่อนเป็นข้อได้เปรียบที่สำคัญ
มีตัวเลือกบรรจุภัณฑ์อะไรบ้าง?
เรามีแกนพลาสติก D300 (7 กก.) ถัง K355 (50 กก.) และถังจ่าย (200 กก.) สามารถจัดเรียงบรรจุภัณฑ์แบบกำหนดเองได้ตามความต้องการในการผลิตของคุณ
คุณจะมั่นใจในคุณภาพที่สม่ำเสมอได้อย่างไร?
แต่ละชุดได้รับการทดสอบในห้องปฏิบัติการภายในของเราสำหรับองค์ประกอบทางเคมี คุณสมบัติทางกล และประสิทธิภาพการเชื่อม นอกจากนี้เรายังรักษาการควบคุมกระบวนการที่เข้มงวดและการตรวจสอบย้อนกลับตั้งแต่วัตถุดิบจนถึงผลิตภัณฑ์สำเร็จรูป
ระยะเวลารอคอยโดยทั่วไปคืออะไร?
เวลานำขึ้นอยู่กับปริมาณการสั่งซื้อและข้อกำหนด สำหรับขนาดมาตรฐานและบรรจุภัณฑ์ โดยปกติเราจะจัดส่งภายใน 2-3 สัปดาห์หลังจากยืนยันคำสั่งซื้อ โปรดติดต่อเราเพื่อสอบถามเวลารอคอยสินค้าโดยเฉพาะ

ผลิตภัณฑ์
ติดต่อเรา
-
Jianpu Road no.2 Puyang Town Xiaoshan District หางโจว เจ้อเจียง ประเทศจีน 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
