
เหตุใดลวดเชื่อมอลูมิเนียม ER5183 จึงทำงานได้ดีกับ 5083
เมื่อจำเป็นต้องต่อชิ้นส่วนอะลูมิเนียม ลวดตัวเติมจะเชื่อมต่อโดยตรงกับลักษณะการทำงานของข้อต่อที่เสร็จแล้ว ทางเลือกไม่ได้เป็นเพียงเรื่องของการเลือกลวดที่สามารถหลอมละลายระหว่างการเชื่อมได้ องค์ประกอบของโลหะฐาน สภาพของรอยต่อ กระบวนการเชื่อม และวิธีการจัดการลวดก่อนใช้งาน ล้วนส่งผลต่อผลลัพธ์ที่ได้
สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งเมื่อทำงานกับอะลูมิเนียม 5083 มีความเกี่ยวข้องอย่างกว้างขวางกับการใช้งานที่ต้องการความแข็งแรงและความต้านทานต่อการกัดกร่อน ดังนั้นวัสดุตัวเติมจึงต้องเหมาะสมกับคุณลักษณะของโลหะฐาน ลวดเชื่อมอลูมิเนียม ER5183 โดยทั่วไปจะได้รับการพิจารณาสำหรับงานประเภทนี้เนื่องจากองค์ประกอบของลวดเชื่อมเหมาะกับอลูมิเนียมอัลลอยด์ที่มีปริมาณแมกนีเซียมค่อนข้างสูง
ความสัมพันธ์ระหว่างลวดตัวเติมและ 5083 จึงเป็นมากกว่าการจับคู่ผลิตภัณฑ์กับผลิตภัณฑ์แบบธรรมดา องค์ประกอบของวัสดุ เส้นผ่านศูนย์กลางของเส้นลวด สภาพการกำบัง ความสะอาดของพื้นผิว การจัดเก็บ และการควบคุมการผลิต ล้วนส่งผลต่อกระบวนการเชื่อมทั้งสิ้น เมื่อพิจารณาปัจจัยเหล่านี้ร่วมกันแล้ว จะช่วยให้เข้าใจได้ชัดเจนยิ่งขึ้นว่าเหตุใดจึงใช้ ER5183 กับ 5083 และสิ่งใดที่อาจส่งผลต่อประสิทธิภาพระหว่างการผลิต
อะไรทำให้ ER5183 เหมาะสำหรับการเชื่อมอลูมิเนียม 5083
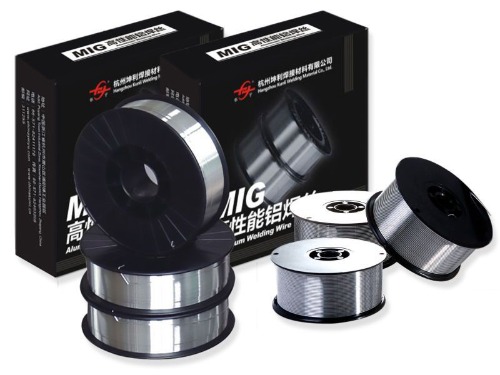
การเชื่อมต่อระหว่าง ER5183 และ 5083 เริ่มต้นด้วยคุณลักษณะของวัสดุ ทั้งสองเป็นโลหะผสมอลูมิเนียมที่เกี่ยวข้องกับแมกนีเซียมเป็นองค์ประกอบการผสมที่สำคัญ ทำให้วัสดุตัวเติมเข้ากันได้กับข้อกำหนดทั่วไปของการเชื่อมอลูมิเนียมที่มีแมกนีเซียมสูง
ลวดเติมจะต้องสร้างเป็นโลหะเชื่อมที่ทำงานร่วมกับโลหะฐานที่อยู่รอบๆ หากองค์ประกอบของตัวเติมเข้ากันไม่ดี ข้อต่อที่เสร็จแล้วอาจไม่ให้คุณสมบัติตามที่คาดหวังจากวัสดุดั้งเดิม สำหรับ 5083 การเลือกใช้ตัวเติมที่มีแมกนีเซียมจะช่วยรักษาความสัมพันธ์ที่เหมาะสมระหว่างพื้นที่เชื่อมและวัสดุต้นกำเนิด
มีหลายปัจจัยที่ต้องพิจารณาเมื่อประเมินการแข่งขันครั้งนี้:
| การพิจารณา | ทำไมมันถึงสำคัญ |
| ส่วนประกอบของโลหะฐาน | มีอิทธิพลต่อการเลือกใช้วัสดุตัวเติม |
| ปริมาณแมกนีเซียม | ส่งผลต่อลักษณะของเนื้อโลหะเชื่อม |
| สภาพแวดล้อมที่มีการกัดกร่อน | สามารถส่งผลต่อการเลือกฟิลเลอร์ได้ |
| ข้อกำหนดร่วมกัน | ส่งผลต่อวิธีการเชื่อมและการเลือกใช้วัสดุ |
| สภาพพื้นผิว | สามารถส่งผลต่อความสม่ำเสมอในการเชื่อม |
อีกประเด็นหนึ่งคือการเชื่อมจะเปลี่ยนวัสดุภายในเครื่อง บริเวณรอบๆ ข้อต่อจะเกิดความร้อน การหลอม และความเย็น ดังนั้นโลหะเชื่อมจึงไม่เพียงมีพฤติกรรมเหมือนส่วนที่ยังบริสุทธิ์ของโลหะฐานเท่านั้น การเลือกฟิลเลอร์ที่มีองค์ประกอบเข้ากันได้จะช่วยลดความแตกต่างที่ไม่จำเป็นระหว่างรอยเชื่อมและอลูมิเนียมโดยรอบ
ด้วยเหตุนี้ ลวดเชื่อมอลูมิเนียม ER5183 จึงมักเกี่ยวข้องกับการเชื่อม 5083 โดยที่คุณสมบัติของข้อต่อที่เสร็จแล้วจำเป็นต้องยังคงเข้ากันได้กับลักษณะของวัสดุฐาน
ปริมาณแมกนีเซียมส่งผลต่อประสิทธิภาพการเชื่อมของ ER5183 อย่างไร
แมกนีเซียมมีบทบาทสำคัญในพฤติกรรมของโลหะผสมอะลูมิเนียม-แมกนีเซียม ในลวดตัวเติม การมีอยู่ของมันส่งผลต่อลักษณะของโลหะที่เกิดขึ้นในบริเวณรอยเชื่อม
ไม่สามารถแยกปริมาณแมกนีเซียมออกจากส่วนประกอบโลหะผสมที่เหลือได้ ลวดเชื่อมถูกผลิตขึ้นโดยมีช่วงวัสดุที่กำหนด เพื่อให้ลักษณะการทำงานของลวดเชื่อมสม่ำเสมอจากชุดหนึ่งไปยังอีกชุดหนึ่ง การเปลี่ยนแปลงองค์ประกอบอาจส่งผลต่อพฤติกรรมของโลหะหลอมเหลวตลอดจนลักษณะของการเชื่อมที่เย็นตัวลง
สำหรับ ER5183 แมกนีเซียมมีส่วนช่วยในคุณสมบัติที่คาดหวังจากตัวเติมที่ออกแบบมาสำหรับโลหะผสมอลูมิเนียมที่มีแมกนีเซียมสูง นี่คือเหตุผลหนึ่งที่นำมาพิจารณาเมื่อเชื่อมวัสดุเช่น 5083
อย่างไรก็ตาม การเพิ่มหรือควบคุมแมกนีเซียมไม่ได้เป็นเพียงการเพิ่มองค์ประกอบเดียวเท่านั้น ความสมดุลโดยรวมของโลหะผสมมีความสำคัญ องค์ประกอบและสิ่งเจือปนอื่นๆ อาจส่งผลต่อสภาพของลวดสำเร็จรูปและโลหะเชื่อมได้เช่นกัน
ในระหว่างการผลิต ผู้ผลิตจึงต้องให้ความสำคัญกับ:
- ความสม่ำเสมอของวัตถุดิบ
- องค์ประกอบของโลหะผสม
- สภาวะการหลอมและการแปรรูป
- ความสะอาดของวัสดุ
- สภาพสายสุดท้าย
หลักการเดียวกันนี้ใช้ระหว่างการเชื่อม หากลวดตัวเติมมีการปนเปื้อนหรือจัดการไม่ถูกต้อง คุณลักษณะของวัสดุที่ต้องการอาจไม่แปลเป็นกระบวนการเชื่อมที่สอดคล้องกัน
ในทางปฏิบัติ บทบาทของแมกนีเซียมช่วยอธิบายได้ว่าทำไมลวดเชื่อมอลูมิเนียม ER5183 จึงถือเป็น 5083 แทนที่จะถือว่าลวดเชื่อมอลูมิเนียมทั้งหมดเป็นวัสดุที่ใช้แทนกันได้
เหตุใดเส้นผ่านศูนย์กลางของเส้นลวดจึงมีความสำคัญเมื่อใช้ ER5183
เส้นผ่านศูนย์กลางของลวดเป็นข้อกำหนดที่ค่อนข้างง่าย แต่อาจส่งผลต่อวิธีควบคุมกระบวนการเชื่อมได้ ลวดที่เล็กกว่าหรือใหญ่กว่านั้นจะไม่ทำงานในลักษณะเดียวกันทุกประการเมื่อถูกป้อนผ่านอุปกรณ์เชื่อม
เส้นผ่านศูนย์กลางที่เลือกจะเชื่อมต่อกับอุปกรณ์เชื่อม การออกแบบข้อต่อ ความหนาของวัสดุ และตำแหน่งการทำงาน สายไฟที่ไม่เข้ากันกับการตั้งค่าอาจทำให้การป้อนหรือการควบคุมส่วนโค้งทำได้ยากขึ้น
เส้นผ่านศูนย์กลางของเส้นลวดสามารถมีอิทธิพลต่อการใช้งานจริงหลายประการ:
- ป้อนลวดได้สม่ำเสมอแค่ไหน
- ปริมาณสารตัวเติมเข้าสู่ข้อต่อมากน้อยเพียงใด
- ผู้ปฏิบัติงานควบคุมการเชื่อมอย่างไร
- ลวดผ่านอุปกรณ์ได้ง่ายเพียงใด
- ต้องปรับการตั้งค่าการเชื่อมอย่างไร
สำหรับการเชื่อมอลูมิเนียม สภาพการป้อนสมควรได้รับความสนใจเป็นพิเศษ เนื่องจากลวดอลูมิเนียมค่อนข้างอ่อน ทางเดินป้อนที่ปรับไม่ดี ความต้านทานมากเกินไป หรือส่วนประกอบหน้าสัมผัสที่ไม่เหมาะสมอาจส่งผลต่อความราบรื่นของลวดถึงบริเวณการเชื่อม
สภาพของสปูลก็มีความสำคัญเช่นกัน หากลวดพันไม่เท่ากันหรือเสียหายระหว่างการหยิบจับ ปัญหาการป้อนอาจปรากฏขึ้นแม้ว่าเส้นผ่านศูนย์กลางลวดระบุจะเหมาะสมก็ตาม
การเลือกเส้นผ่านศูนย์กลางของลวดเชื่อมอลูมิเนียม ER5183 จึงควรพิจารณาร่วมกับอุปกรณ์การเชื่อมและข้อต่อ ไม่ใช่การตัดสินใจซื้อแบบแยกส่วน
การตั้งค่าแก๊สป้องกันและการเชื่อมส่งผลต่อ ER5183 อย่างไร
เมื่อเลือกลวดตัวเติมและโลหะฐานแล้ว สภาพการเชื่อมโดยรอบจะมีความสำคัญ อลูมิเนียมจะทำปฏิกิริยากับบรรยากาศโดยรอบได้ง่ายเมื่อถูกความร้อน ดังนั้นพื้นที่เชื่อมจึงต้องการการปกป้องที่เหมาะสม
ก๊าซป้องกันช่วยแยกบริเวณรอยเชื่อมหลอมเหลวออกจากอากาศโดยรอบ หากการครอบคลุมของก๊าซถูกรบกวน รอยเชื่อมอาจเสี่ยงต่อการปนเปื้อนมากขึ้น การไหลของแก๊ส ตำแหน่งหัวเผา รอยรั่ว กระแสลม และสภาพของอุปกรณ์ส่งแก๊ส ล้วนส่งผลต่อการป้องกันรอบๆ ข้อต่อได้
การตั้งค่าการเชื่อมยังต้องทำงานร่วมกัน กระแสไฟฟ้า แรงดันไฟฟ้า การป้อนสายไฟ ความเร็วในการเดินทาง และการเคลื่อนที่ของคบเพลิงไม่ใช่การควบคุมที่เป็นอิสระ การเปลี่ยนการตั้งค่าหนึ่งสามารถเปลี่ยนวิธีการทำงานของผู้อื่นได้
ตัวอย่างเช่น หากป้อนลวดในอัตราที่ไม่ตรงกับสภาวะการเชื่อม อาร์คอาจไม่เสถียร หากคบเพลิงเคลื่อนที่เร็วเกินไป ข้อต่ออาจได้รับความร้อนหรือสารตัวเติมไม่เพียงพอ การเคลื่อนไหวช้าเกินไปอาจทำให้เกิดความร้อนมากเกินไปในพื้นที่ได้
กระบวนการที่สอดคล้องกันมักจะขึ้นอยู่กับการตรวจสอบหลายสิ่งหลายอย่างในเวลาเดียวกัน:
- มีการปรับอุปกรณ์การเชื่อมให้ถูกต้อง
- ก๊าซป้องกันจะไปถึงบริเวณการเชื่อมโดยไม่หยุดชะงัก
- ลวดเคลื่อนที่ผ่านเส้นทางป้อนได้อย่างราบรื่น
- พื้นผิวข้อต่อได้รับการจัดเตรียมอย่างเหมาะสม
- การเคลื่อนไหวของคบเพลิงยังคงสม่ำเสมอพอสมควร
เงื่อนไขเหล่านี้มีความสำคัญเนื่องจากลวดเชื่อมอลูมิเนียม ER5183 ไม่สามารถชดเชยทุกปัญหาที่เกิดจากการตั้งค่าอุปกรณ์ที่ไม่เหมาะสมหรือการเตรียมข้อต่อที่ไม่ดี
เหตุใดความพรุนจึงเกิดขึ้นได้ด้วยลวดเชื่อมอลูมิเนียม ER5183
ความพรุนเป็นปัญหาหนึ่งที่สามารถดึงดูดความสนใจระหว่างการเชื่อมอลูมิเนียม ถุงก๊าซขนาดเล็กอาจก่อตัวขึ้นในโลหะเชื่อมเมื่อก๊าซที่ไม่ต้องการติดอยู่ในขณะที่วัสดุหลอมเหลวเย็นตัวลง
ลวดเติมเป็นเพียงสาเหตุของปัญหาเท่านั้น ความชื้น น้ำมัน สิ่งสกปรก พื้นผิวฐานที่ไม่สะอาด หรือการป้องกันที่ไม่เพียงพอ ก็สามารถทำให้เกิดปัญหาได้เช่นกัน
ดังนั้นควรคำนึงถึงสภาพแวดล้อมโดยรอบเมื่อมีรอยเชื่อมที่มีรูพรุนเกิดขึ้น สายไฟที่มีการปนเปื้อนอาจมีพฤติกรรมแตกต่างไปจากวัสดุที่สะอาด เช่นเดียวกับโลหะฐาน การสะสมของพื้นผิวสามารถเข้าสู่พื้นที่การเชื่อมและรบกวนกระบวนการได้
พื้นที่ส่วนกลางที่ต้องตรวจสอบ ได้แก่ :
- พื้นผิวลวด
- พื้นผิวโลหะฐาน
- สภาพการเก็บรักษา
- การจ่ายก๊าซ
- อุปกรณ์ส่งแก๊ส
- การเตรียมการร่วมกัน
- การเคลื่อนไหวของการเชื่อม
ความพรุนยังสามารถเชื่อมโยงกับสภาพการเชื่อมที่ไม่สอดคล้องกัน การเปลี่ยนแปลงอย่างกะทันหันของความครอบคลุมของก๊าซหรือตำแหน่งคบเพลิงอาจทำให้พื้นที่เชื่อมหลอมเหลวสัมผัสกับอากาศ การรบกวนมากเกินไปรอบๆ บริเวณการเชื่อมก็อาจส่งผลเช่นเดียวกัน
แทนที่จะแบ่งทุกรูพรุนไปที่วัสดุตัวเติม การตรวจสอบสภาพแวดล้อมการเชื่อมที่สมบูรณ์จะมีประโยชน์มากกว่า วิธีการนี้มีความเกี่ยวข้องอย่างยิ่งเมื่อใช้ลวดเชื่อมอลูมิเนียม ER5183 เนื่องจากลวด วัสดุฐาน อุปกรณ์ และสภาวะแวดล้อมล้วนมีปฏิสัมพันธ์กันในระหว่างกระบวนการเชื่อม
ER5183 สามารถใช้กับอะลูมิเนียมอัลลอยด์อื่นๆ ได้หรือไม่
ER5183 มีความเกี่ยวข้องกับ 5083 แต่การใช้งานไม่ได้จำกัดอยู่เพียงอะลูมิเนียมอัลลอยด์ตัวเดียว คำถามที่มีประโยชน์กว่าคือองค์ประกอบของสารตัวเติมเหมาะสมกับโลหะฐานนั้นๆ และข้อกำหนดของข้อต่อสำเร็จรูปหรือไม่
โลหะผสมอะลูมิเนียม-แมกนีเซียมอื่นๆ อาจมีลักษณะเฉพาะที่ทำให้ตัวเติมที่มีแมกนีเซียมมีความเหมาะสม อย่างไรก็ตาม ความจริงที่ว่าวัสดุทั้งสองชนิดเป็นโลหะผสมอลูมิเนียมไม่ได้หมายความว่าควรใช้ลวดตัวเติมเส้นเดียวกันโดยอัตโนมัติ
เมื่อพิจารณาโลหะผสมอื่น จำเป็นต้องตรวจสอบหลายจุด:
| การพิจารณาวัสดุ | คำถามที่ต้องพิจารณา |
| ครอบครัวอัลลอยด์ | ส่วนประกอบของโลหะฐานเข้ากันได้กับฟิลเลอร์หรือไม่? |
| วัตถุประสงค์ร่วมกัน | ลักษณะที่ต้องการจากพื้นที่เชื่อมมีอะไรบ้าง? |
| สภาวะการกัดกร่อน | ข้อต่อจะต้องเผชิญกับสภาพแวดล้อมที่เรียกร้องหรือไม่? |
| วิธีการเชื่อม | ฟิลเลอร์เหมาะสมกับกระบวนการที่เลือกหรือไม่? |
| เงื่อนไขการประดิษฐ์ | สามารถป้อนและควบคุมสายไฟได้อย่างถูกต้องหรือไม่? |
นอกจากนี้ การเปรียบเทียบระหว่างวัสดุตัวเติมชนิดต่างๆ ก็มีประโยชน์เช่นกัน ฟิลเลอร์ที่ออกแบบมาสำหรับกลุ่มอะลูมิเนียมอัลลอยด์กลุ่มหนึ่งอาจเลือกได้ด้วยเหตุผลที่แตกต่างจากฟิลเลอร์ที่ออกแบบมาสำหรับกลุ่มอื่น
การเลือกจึงควรเริ่มต้นด้วยโลหะฐานและข้อกำหนดข้อต่อ ลวดเชื่อมอลูมิเนียม ER5183 อาจเหมาะสมในบางสถานการณ์ที่เกี่ยวข้องกับอลูมิเนียมอัลลอยด์อื่นๆ แต่ควรพิจารณาความเหมาะสมเป็นรายๆ ไป แทนที่จะสันนิษฐานจากชื่อโลหะผสมเพียงอย่างเดียว
ควรจัดเก็บและจัดการลวดเชื่อม ER5183 อย่างไร
สภาพลวดเชื่อมก่อนถึงหัวเชื่อมอาจส่งผลต่อกระบวนการทำงานได้ การจัดเก็บที่เหมาะสมจึงเป็นส่วนหนึ่งของการควบคุมวัสดุมากกว่าปัญหาที่เริ่มต้นเมื่อการเชื่อมเริ่มต้นเท่านั้น
สายไฟควรได้รับการปกป้องจากความชื้น ฝุ่น น้ำมัน และสารปนเปื้อนอื่นๆ บรรจุภัณฑ์เดิมสามารถช่วยปกป้องวัสดุระหว่างการเก็บรักษาได้ แต่การจัดการหลังเปิดก็มีความสำคัญเช่นกัน
แนวทางปฏิบัติพื้นฐานบางประการสามารถช่วยรักษาสภาพของสายไฟได้:
- เก็บลวดที่ไม่ได้ใช้ไว้ในพื้นที่จัดเก็บที่สะอาดและแห้ง
- หลีกเลี่ยงการวางแกนม้วนแบบเปิดซึ่งความชื้นสามารถสะสมได้
- จัดการสายไฟด้วยอุปกรณ์ที่สะอาด
- เก็บสายไฟให้ห่างจากน้ำมันและสิ่งปนเปื้อนอื่นๆ
- ตรวจสอบแกนม้วนก่อนวางบนอุปกรณ์เชื่อม
- ปกป้องวัสดุที่ใช้แล้วบางส่วนเมื่อไม่ได้ใช้งาน
ความเสียหายของบรรจุภัณฑ์ควรได้รับความสนใจด้วย หากบรรจุภัณฑ์ถูกเปิด ฉีกขาด หรืออยู่ในสภาพที่ไม่เหมาะสม ควรตรวจสอบสายไฟก่อนใช้งาน
การจัดเก็บมีความเกี่ยวข้องเป็นพิเศษกับลวดเชื่อมอลูมิเนียม ER5183 เนื่องจากการปนเปื้อนอาจไม่สามารถมองเห็นได้ในทันทีเสมอไป ลวดอาจดูใช้งานได้ในขณะที่สภาพพื้นผิวเปลี่ยนไปแล้ว
การจัดการที่ดีไม่ได้แทนที่การเตรียมการเชื่อมที่เหมาะสม แต่จะขจัดแหล่งที่มาของการเปลี่ยนแปลงที่หลีกเลี่ยงได้เพียงแหล่งเดียวออกจากกระบวนการ
การตรวจสอบคุณภาพมีความสำคัญอย่างไรสำหรับลวดเชื่อม ER5183
การควบคุมคุณภาพเริ่มต้นก่อนที่ลวดจะถูกส่งไปยังการเชื่อม ผลิตภัณฑ์สำเร็จรูปจำเป็นต้องรักษาองค์ประกอบของวัสดุและสภาพทางกายภาพให้สม่ำเสมอ เพื่อให้สามารถแปรรูปและใช้งานในลักษณะที่คาดการณ์ได้
สำหรับผู้ผลิต การตรวจสอบสายไฟมีมากกว่าการดูรูปลักษณ์ภายนอก กระบวนการผลิตจำเป็นต้องมีการควบคุมในขั้นตอนต่างๆ ตั้งแต่วัตถุดิบไปจนถึงการขึ้นรูป การรักษาพื้นผิว การม้วน และการบรรจุหีบห่อ
พื้นที่การตรวจสอบที่สำคัญอาจรวมถึง:
| พื้นที่คุณภาพ | มีการตรวจสอบอะไรบ้าง |
| องค์ประกอบของวัสดุ | ความสม่ำเสมอของโลหะผสม |
| เส้นผ่านศูนย์กลางลวด | ความสม่ำเสมอตามแนวเส้นลวด |
| สภาพพื้นผิว | พื้นผิวที่สะอาดและเหมาะสม |
| รูปร่างลวด | การขึ้นรูปและการม้วนสม่ำเสมอ |
| สภาพการให้อาหาร | การเคลื่อนไหวที่ราบรื่นผ่านอุปกรณ์ |
| บรรจุภัณฑ์ | การป้องกันระหว่างการจัดเก็บและการขนส่ง |
เส้นผ่านศูนย์กลางของลวดสมควรได้รับความสนใจเป็นพิเศษ เนื่องจากการแปรผันเล็กน้อยอาจส่งผลต่อพฤติกรรมการป้อนได้ สภาพพื้นผิวก็มีความสำคัญเช่นกัน เนื่องจากสิ่งตกค้างหรือการปนเปื้อนอาจกลายเป็นสาเหตุของปัญหาการเชื่อมได้
ไม่ควรมองข้ามการสปูล หลอดที่มีรูปแบบเหมาะสมช่วยให้ลวดหลุดออกจากบรรจุภัณฑ์ในลักษณะที่ได้รับการควบคุม การพันที่ไม่สม่ำเสมอ ลวดเสียหาย หรือการจัดการที่ไม่ดีสามารถสร้างปัญหาในการป้อนได้แม้ว่าวัสดุจะตรงตามองค์ประกอบที่ต้องการก็ตาม
สำหรับ ลวดเชื่อมอลูมิเนียม ER5183 การควบคุมการผลิตจึงเชื่อมโยงหลายขั้นตอนที่อาจดูเหมือนไม่เกี่ยวข้องกันในตอนแรก องค์ประกอบของวัสดุส่งผลต่อโลหะเชื่อม การขึ้นรูปลวดส่งผลต่อการป้อน สภาพพื้นผิวส่งผลต่อความสะอาด และบรรจุภัณฑ์ส่งผลต่อวิธีที่วัสดุมาถึงจุดใช้งาน
ความสัมพันธ์ระหว่าง ER5183 และ 5083 จึงมีรูปทรงมากกว่าตัวฟิลเลอร์อัลลอยด์เอง โลหะพื้นฐาน ส่วนประกอบของตัวเติม สภาพของลวด การตั้งค่าการเชื่อม การเตรียมข้อต่อ การจัดเก็บ และการควบคุมการผลิต ล้วนมีส่วนในการกำหนดพฤติกรรมของกระบวนการเชื่อม
NEXT:ผู้ผลิตลวดเชื่อมอลูมิเนียมควบคุมคุณภาพลวดอย่างไร
สินค้าที่เกี่ยวข้อง
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียมอัลลอยด์ 5154
-
 ดูเพิ่มเติม
ER4043 ลวดเชื่อมอลูมิเนียมซิลิคอน
-
 ดูเพิ่มเติม
ER4047 ลวดเชื่อมมิกอลูมิเนียม
-
 ดูเพิ่มเติม
ER5154 ลวดโลหะผสม Al-Mg
-
 ดูเพิ่มเติม
ER5087 ลวดเชื่อมอลูมิเนียมแมกนีเซียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5183
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER5356
-
 ดูเพิ่มเติม
ER5554 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER5556 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ลวดเชื่อมอลูมิเนียม ER1100
-
 ดูเพิ่มเติม
ER5754 ลวดเชื่อมอลูมิเนียม
-
 ดูเพิ่มเติม
ER2319 ลวดเชื่อมอลูมิเนียม

